注目の用途 · ブリスター包装
ブリスター包装用熱成形シートの選び方
ブリスター包装の実践的なシート選択ガイド APET を選択するメーカーおよび熱成形コンバーター、 小売、消費者向け、PETG または PS/HIPS シート ロール 保護ブリスターの製造。
簡単な回答
のために 小売用の透明なブリスター包装、 通常、APET は最初に評価する熱成形シートのルートです。 水ぶくれが必要な場合、PETG を検討する価値があります。 より深くまたはより詳細な成形 そしてより広い 処理ウィンドウ。 PS/HIPSは選択されたものに適合します 不透明、色付き、または保護ブリスター用途。
材料は出発点にすぎません。最終的なシートの選択 も考慮すべきです キャビティ深さ、開始ゲージ、 壁の分布、透明度、表面要件、閉鎖方法、 ロール幅と実際の熱成形条件。
01 ブリスター要件からシート材質を選択してください
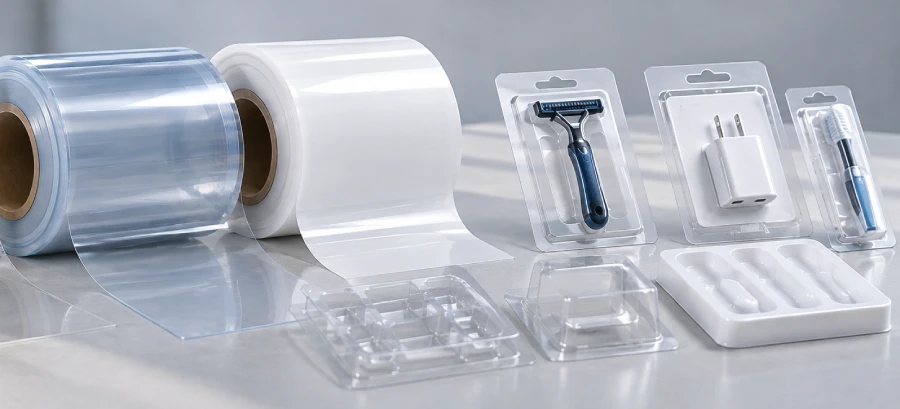
ブリスターシートの選択は、完成したものから始める必要があります パッケージが行う必要があります。製品の可視性、キャビティの形状、 保護、外観、水疱の閉じ方 すべてマテリアルルートに影響します。
| ブリスターの要件 | 最初に評価すべき材料 | シート購入検討 |
|---|---|---|
| 小売店または消費者向けのブリスターを明確にする | 類人猿 | 透明度、剛性、ゲージ、キャビティの深さ、 表面の品質とトリム動作。 |
| より深い、またはより詳細な透明な空洞 | PETG | 成形ウィンドウ、キャビティの定義、 コーナー分布、明瞭さ、最終的な剛性。 |
| 不透明または着色された保護ブリスター | PS / ヒップ | 色、衝撃要件、剛性、 ゲージとキャビティの形状。 |
| 製品の高い可視性要件 | APET / PETG | 成形前のシートの透明度、ヘイズ、 成形後の表面品質と外観。 |
| 要求の厳しい空洞または局所の詳細 | 材料とゲージは一緒に評価する必要があります | 描画深さ、コーナー半径、壁分布、 工具と熱成形の条件。 |
02 キャビティの深さと壁の分布から開始ゲージを指定
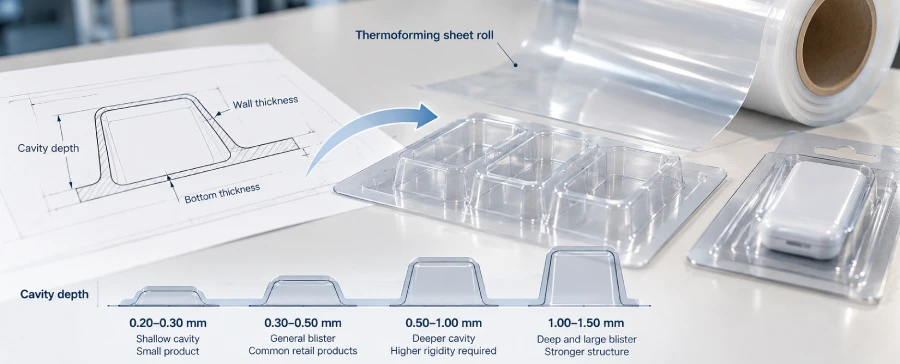
開始シートの厚さは重要ですが、公称ゲージ 底にどれだけの材料が残るかはわかりませんが、 形成されたブリスターの壁と角。
シートがキャビティ内に引き込まれると、材料が再分配されます。 より深い空洞、きついコーナー、および詳細な形状により、 局所的な減肉が大きいため、ゲージを評価する必要がある 実際のブリスターの形状も合わせて確認します。
これは便利です 適用基準範囲、 DESU の製造厚さの制限ではありません。 最終的な開始ゲージは次のように選択する必要があります。 材質、キャビティ深さ、形状、必要な剛性、 壁の分布と熱成形条件。
一般的に虫歯が深いほど重要性が高まります 壁の分布と局所的な薄化の影響。
狭い半径と詳細な特徴が集中できる 水ぶくれの特定の領域を伸ばす。
形成されたブリスターは十分な剛性を保持する必要があります 取り扱い、保護、および意図された閉鎖システムのために。
03 材料の選択を生産ロール仕様に変える
材料名と公称厚さだけでは十分ではありません リピート生産。素材とスタートゲージが揃ったら 選択した場合、ロール仕様は熱成形と一致する必要があります ライン、工具、完成したブリスターの要件。
生産前に確認すべきパラメータ
ロール幅がツーリングのレイアウトに従う必要がある理由
ロール幅は機械の互換性と材料の両方に影響します 活用。既存の行の場合、現在の成功した行 ロール幅が最も役立つ参考値です。新しいツールの場合、 利用可能な場合は、ツーリングのレイアウトと機械の送り幅を提供します。
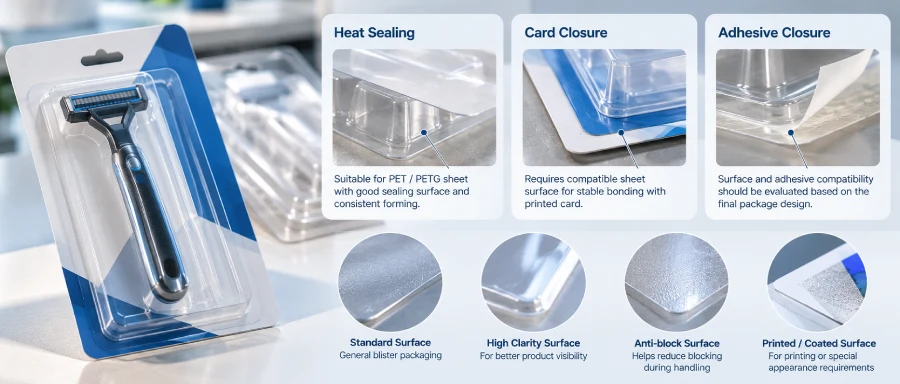
04 表面要件をブリスター閉鎖システムに適合させる
熱成形されたキャビティはブリスター パッケージの一部にすぎません。 シートは、カード、フィルム、接着剤、 ヒートシールプロセス、印刷操作、またはその他の閉鎖システム。
これらの要件は生産前に特定する必要があります 必要な表面またはシートのため、シートが注文されます 構造は、完成したブリスターがどのように組み立てられるかによって異なります。
ヒートシール
相手材、シール方法、シール方法をご確認ください。 シートを指定する前に必要なシール面を確認してください。
接着剤 / カード開閉部
ブリスターが印刷されたカードに接着されている場所、または 他の基板の場合、互換性を評価する必要があります パッケージシステムの一部として。
印刷 & 表面
印刷、コーティング、または特定の表面側の場合 必須、シート仕様に含めてください それを後の操作として扱うのではなく。
05 実際のツールと熱成形ラインでシートを承認する
シートは、入ってくる材料と厚さに適合することができます 仕様でありながら、加熱すると動作が異なります。 空洞内に引き伸ばしてトリミングします。
したがって、最終承認には実際の成形試験が含まれる必要があります。 特に新しいキャビティ、より深い絞り、材料の変更、 ゲージの減少または新たな閉鎖要件。
材質、ゲージ、幅、外観、必要な表面。
目的の熱成形でシートを加工します 機械とブリスターツール。
定義、コーナー、壁、明瞭さをチェックしてください。 フランジとトリムの動作。
成形部品とクロージャの性能を確認する 通常のロール供給前に。
成形後に確認すべきことは何ですか?
- キャビティの定義と寸法の一貫性
- 壁とコーナーの厚さの分布
- 白化、ひび割れ、または局所的な過度の応力
- 外観が重要となる成形後の透明度と曇り
- フランジの平面度と安定性
- トリムの品質とエッジの動作
- 製品のフィット感と保護剛性
- 必要な場合の閉鎖または密閉性能
裁判の目的は単に次のことを証明することではない。 シートの形成が可能です。選択されたことを確認するためです 仕様は顧客の仕様に合わせて確実に機能します 工具、機械、キャビティの形状、およびパッケージの構造。
06 ブリスター シートの RFQ のために DESU に送信するもの
すでにブリスターを製造している場合は、現在のシート この仕様は最速の開始点です。新しいプロジェクトに関しては、 現在持っている以下の情報をできるだけ多く送信してください。
シート厚さ: ___ mm / 未定
ロール幅: ___ mm
外観: クリア/ナチュラル/ホワイト/カラー
ブリスターの寸法: 長さ ___ × 幅 ___ × 奥行き ___ mm
製品/アプリケーション: ___
最大キャビティ深さ: ___ mm
閉鎖方法: ヒートシール/粘着剤/カード/その他/未定
表面要件: 標準治療 / 特別治療 / 未定
機械送り幅: ___ mm / 不明
コア/ロール外径/ロール重量要件: ___ / サプライヤーの推奨に従ってください
図面または成形サンプル: 利用可能 / 利用不可
お試し数量: ___
推定生産需要: ___
一部の値がまだ不明な場合は、開いたままにしておきます。 ブリスター図、既存成形サンプル、現状シート 多くの場合、ラベルやツールの情報で十分な情報が得られます。 コンテキストを使用して開始仕様を絞り込みます。
07 FAQ — ブリスター包装用の熱成形シートの購入について
透明ブリスター包装に一般的に使用されるプラスチックシートはどれですか?
APET は多くの透明物質の実用的な出発物質です。 小売および消費者向けブリスター用途。 PETGは、 キャビティの形状や成形要件を考慮する場合 より広い処理ウィンドウのメリットが得られます。最終選考 意図したツールとパッケージの設計を確認する必要があります。
ブリスター熱成形ではどのくらいの厚さのシートを注文すればよいですか?
ブリスター包装の実践的な応用リファレンス です 00.20 ~ 1.50 mm、でもこれはDESUのものではありません 製造上の厚さの制限または一般的な推奨事項。 始動ゲージは材質に応じて選択する必要があります。 キャビティの深さ、形状、必要な剛性、および最終的な 壁配布。
APET の代わりに PETG を検討する必要があるのはどのような場合ですか?
PETGは、明らかな水疱が深くなった場合に評価できます。 より詳細な、またはより要求の厳しいキャビティ形状と、 熱成形プロセスは、より広い成形ウィンドウから恩恵を受けます。 決定では、剛性、外観、 閉鎖要件と実際の成形条件。
シートの厚さを増やすと、深絞りブリスターの問題は解決しますか?
必ずしもそうとは限りません。開始ゲージが高いほど、より多くの量を獲得できます 材質は異なりますが、壁の分布が不十分な場合もあります キャビティ形状、狭いコーナー半径、加熱プロファイルから、 工具や成形条件。これらの要因は、 一緒にレビューしました。
新しいブリスター プロジェクトに最も役立つ情報は何ですか?
わかっている場合は、目的の素材、ブリスターの寸法、 最大キャビティ深さ、製品タイプ、要求される外観、 閉鎖方法、ロール幅または機械送り幅、および 入手可能な図面またはサンプル。
現在のブリスター シートの仕様を同等の供給のために送ることはできますか?
はい。既存の生産ラインの場合、現在の材料、 ゲージ、幅、ロール構成、ブリスターの塗布 最も役立つ開始基準を提供します。シートサンプル または形成されたブリスターは、必要に応じて追加のコンテキストを提供できます。
DESU は完成したブリスター包装を製造しますか?
いいえ、DESU は熱成形プラスチック シートとシートを供給しています ロールからブリスター包装メーカーおよび熱成形まで 完成したパッケージを製造するコンバーター。
ブリスター製造用のシートロールを調達していますか?
Send us your current material, thickness, roll width and blister application. For a new project, include the cavity dimensions, maximum forming depth, closure method and any available drawing or sample. We can use that information to discuss a practical starting sheet specification for your thermoforming line.