การใช้งานที่โดดเด่น · บรรจุภัณฑ์พุพอง
วิธีการเลือกแผ่นเทอร์โมฟอร์มสำหรับบรรจุภัณฑ์พุพอง
คู่มือการเลือกแผ่นที่ใช้งานได้จริงสำหรับบรรจุภัณฑ์พุพอง ผู้ผลิตและผู้แปรรูปเทอร์โมฟอร์มเลือกใช้ APET PETG หรือม้วนแผ่น PS/HIPS สำหรับการขายปลีก ผู้บริโภค และ การผลิตตุ่มป้องกัน
ตอบด่วน
สำหรับ บรรจุภัณฑ์พุพองขายปลีกที่ชัดเจน, โดยปกติ APET จะเป็นเส้นทางแผ่นเทอร์โมฟอร์มแรกในการประเมิน PETG คุ้มค่าที่จะพิจารณาเมื่อต้องใช้ตุ่มพอง การขึ้นรูปที่ลึกหรือมีรายละเอียดมากขึ้น และกว้างขึ้น หน้าต่างการประมวลผล PS/HIPS สามารถเลือกได้ การใช้งานตุ่มทึบแสงสีหรือป้องกัน-
วัสดุเป็นเพียงจุดเริ่มต้นเท่านั้น การเลือกแผ่นงานสุดท้าย ควรพิจารณาด้วย ความลึกของโพรง, เกจเริ่มต้น, การกระจายตัวของผนัง, ความชัดเจน, ความต้องการพื้นผิว, วิธีการปิด, ความกว้างของม้วนและสภาวะเทอร์โมฟอร์มจริง
01 เลือกวัสดุแผ่นจากข้อกำหนดของตุ่ม
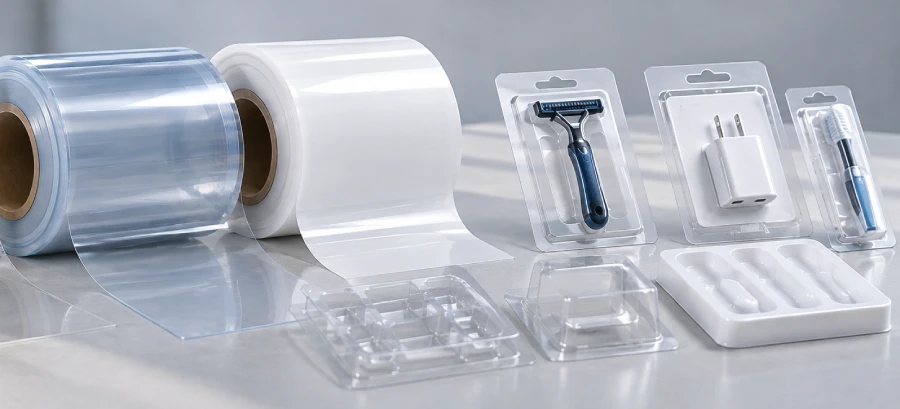
การเลือกแผ่นตุ่มควรเริ่มจากสิ่งที่เสร็จแล้ว แพ็คเกจจำเป็นต้องทำ การมองเห็นผลิตภัณฑ์ รูปทรงของช่อง การป้องกัน ลักษณะและวิธีการปิดตุ่ม ล้วนส่งผลต่อเส้นทางวัสดุ
| ความต้องการตุ่ม | วัสดุที่จะประเมินก่อน | การพิจารณาซื้อแผ่น |
|---|---|---|
| ล้างตุ่มขายปลีกหรือผู้บริโภค | APET | ความชัดเจน ความแข็ง เกจ ความลึกของโพรง คุณภาพพื้นผิวและพฤติกรรมการตัดแต่ง |
| ช่องใสที่ลึกหรือละเอียดมากขึ้น | PETG | การขึ้นรูปหน้าต่าง คำจำกัดความของโพรง การกระจายมุม ความชัดเจน และความแข็งแกร่งขั้นสุดท้าย |
| ตุ่มป้องกันทึบแสงหรือสี | ป.ล./สะโพก | สี, ความต้องการแรงกระแทก, ความแข็ง, เรขาคณิตของเกจและช่อง |
| ข้อกำหนดการมองเห็นผลิตภัณฑ์สูง | เอเพท / PETG | ความใสของแผ่นก่อนการขึ้นรูป, หมอกควัน, คุณภาพพื้นผิวและรูปลักษณ์หลังจากการขึ้นรูป |
| ต้องการโพรงหรือรายละเอียดท้องถิ่น | ควรประเมินวัสดุและมาตรวัดร่วมกัน | วาดความลึก รัศมีมุม การกระจายตัวของผนัง สภาพเครื่องมือและการขึ้นรูปด้วยความร้อน |
02 ระบุเกจเริ่มต้นจากความลึกของโพรงและการกระจายของผนัง
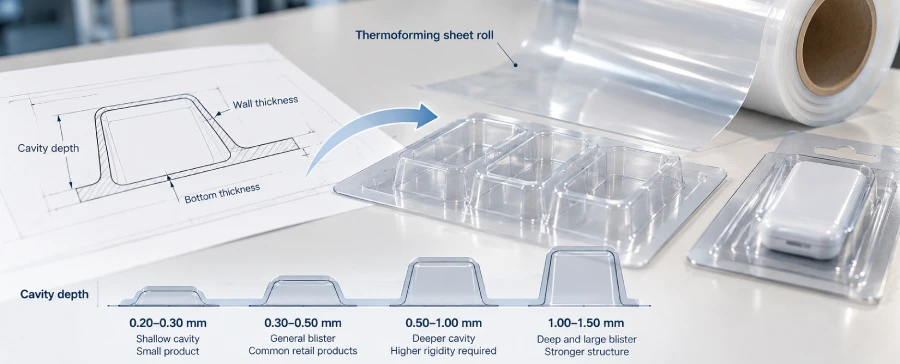
ความหนาของแผ่นเริ่มต้นเป็นสิ่งสำคัญ แต่เกจระบุ ไม่ได้บอกคุณว่าด้านล่างจะเหลือวัสดุเท่าไร ผนังและมุมของตุ่มพองที่เกิดขึ้น
เมื่อแผ่นถูกดึงเข้าไปในโพรง วัสดุจะกระจายใหม่ สามารถสร้างโพรงที่ลึกกว่า มุมที่แคบ และรูปทรงที่มีรายละเอียดได้ การทำให้ผอมบางในท้องถิ่นมากขึ้น ซึ่งหมายความว่าควรประเมินเกจ ร่วมกับรูปทรงของตุ่มพองที่เกิดขึ้นจริง
สิ่งนี้มีประโยชน์ ช่วงอ้างอิงแอปพลิเคชัน, ไม่ใช่ขีดจำกัดความหนาในการผลิตของ DESU ควรเลือกเกจเริ่มต้นสุดท้ายตาม กับวัสดุ, ความลึกของโพรง, รูปทรง, ความแข็งแกร่งที่ต้องการ, การกระจายตัวของผนังและสภาวะการขึ้นรูปด้วยความร้อน
โดยทั่วไปแล้วฟันผุที่ลึกกว่าจะมีความสำคัญมากขึ้น ของการกระจายตัวของผนังและการทำให้ผอมบางในท้องถิ่น
รัศมีที่แคบและคุณสมบัติที่มีรายละเอียดสามารถมีสมาธิได้ ยืดออกเฉพาะบริเวณของตุ่มพอง
ตุ่มพองที่เกิดขึ้นจะต้องคงความแข็งไว้เพียงพอ สำหรับการจัดการ การป้องกัน และระบบการปิดที่ต้องการ
03 เปลี่ยนการเลือกวัสดุให้เป็นข้อกำหนดเฉพาะของม้วนการผลิต
ชื่อวัสดุและความหนาระบุไม่เพียงพอ การผลิตซ้ำ เมื่อได้วัสดุและเกจสตาร์ทครบแล้ว เมื่อเลือกแล้ว ข้อกำหนดม้วนควรตรงกับการขึ้นรูปด้วยความร้อน ข้อกำหนดด้านสาย อุปกรณ์ และตุ่มสำเร็จรูป
พารามิเตอร์ที่ต้องยืนยันก่อนการผลิต
เหตุใดความกว้างม้วนจึงควรเป็นไปตามเค้าโครงเครื่องมือ
ความกว้างของม้วนส่งผลต่อความเข้ากันได้ของเครื่องจักรและวัสดุ การใช้ประโยชน์ สำหรับสายที่มีอยู่ปัจจุบันประสบความสำเร็จ ความกว้างม้วนเป็นข้อมูลอ้างอิงที่มีประโยชน์ที่สุด สำหรับเครื่องมือใหม่ จัดเตรียมโครงร่างเครื่องมือและความกว้างในการป้อนเครื่องจักรหากมี
04 จับคู่ข้อกำหนดพื้นผิวกับระบบปิดตุ่ม
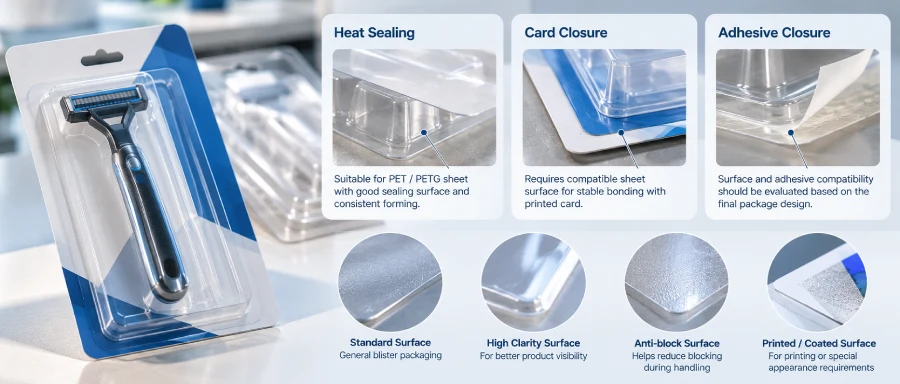
ช่องที่ขึ้นรูปด้วยความร้อนเป็นเพียงส่วนหนึ่งของบรรจุภัณฑ์พุพองเท่านั้น แผ่นงานอาจต้องใช้งานร่วมกับการ์ด ฟิล์ม กาว กระบวนการปิดผนึกด้วยความร้อน การพิมพ์ หรือระบบการปิดอื่นๆ
ควรระบุข้อกำหนดเหล่านี้ก่อนการผลิต สั่งแผ่นเพราะต้องการพื้นผิวหรือแผ่น โครงสร้างจะขึ้นอยู่กับวิธีการประกอบตุ่มสำเร็จรูป
การปิดผนึกด้วยความร้อน
ยืนยันวัสดุผสมพันธุ์ วิธีการปิดผนึก และ พื้นผิวการปิดผนึกที่จำเป็นก่อนที่จะระบุแผ่น
กาว / ปิดบัตร
โดยที่ตุ่มจะติดเข้ากับการ์ดที่พิมพ์หรือ วัสดุพิมพ์อื่นๆ ควรประเมินความเข้ากันได้ เป็นส่วนหนึ่งของระบบแพ็คเกจ
การพิมพ์ & พื้นผิว
หากพิมพ์เคลือบหรือพื้นผิวด้านใดด้านหนึ่งเป็นพิเศษ จำเป็น รวมไว้ในข้อกำหนดแผ่นงาน แทนที่จะถือว่ามันเป็นการผ่าตัดในภายหลัง
05 อนุมัติเอกสารบนเครื่องมือจริงและสายเทอร์โมฟอร์มมิง
แผ่นงานสามารถตอบสนองวัสดุและความหนาที่เข้ามาได้ สเปคและยังคงทำงานแตกต่างออกไปเมื่อได้รับความร้อน ยืดเข้าไปในโพรงและตัดแต่ง
การอนุมัติขั้นสุดท้ายจึงควรรวมถึงการทดลองขึ้นรูปจริง โดยเฉพาะการสร้างคาวิตี้ใหม่ การดึงลึกขึ้น การเปลี่ยนวัสดุ การลดขนาดเกจหรือข้อกำหนดการปิดใหม่
วัสดุ เกจ ความกว้าง ลักษณะ และพื้นผิวที่ต้องการ
ประมวลผลแผ่นตามที่ต้องการ เครื่องจักรและเครื่องมือตุ่ม
ตรวจสอบความคมชัด มุม ผนัง ความชัดเจน พฤติกรรมของหน้าแปลนและการตัดแต่ง
ยืนยันประสิทธิภาพการขึ้นรูปชิ้นส่วนและการปิด ก่อนจัดหาม้วนตามปกติ
สิ่งที่ควรตรวจสอบหลังจากการขึ้นรูป?
- คำจำกัดความของโพรงและความสม่ำเสมอของมิติ
- การกระจายความหนาของผนังและมุม
- การฟอกสีฟัน การแตกร้าว หรือความเครียดในท้องถิ่นมากเกินไป
- ความชัดเจนและหมอกควันหลังจากการขึ้นรูปซึ่งรูปลักษณ์ภายนอกมีความสำคัญ
- ความเรียบของหน้าแปลนและความมั่นคง
- ตัดแต่งคุณภาพและพฤติกรรมของขอบ
- ความพอดีของผลิตภัณฑ์และความแข็งแกร่งในการป้องกัน
- ประสิทธิภาพการปิดหรือการปิดผนึกเมื่อจำเป็น
จุดประสงค์ของการพิจารณาคดีมิใช่เพียงเพื่อพิสูจน์ว่า สามารถขึ้นรูปเป็นแผ่นได้ ก็เป็นการยืนยันการเลือก ข้อกำหนดทำงานได้อย่างน่าเชื่อถือกับลูกค้า เครื่องมือ เครื่องจักร รูปทรงของโพรง และการสร้างบรรจุภัณฑ์
06 สิ่งที่ต้องส่ง DESU สำหรับ RFQ แผ่นตุ่ม
หากคุณผลิตตุ่มพองแล้ว แผ่นงานปัจจุบันของคุณ ข้อกำหนดเป็นจุดเริ่มต้นที่เร็วที่สุด สำหรับโครงการใหม่ ส่งข้อมูลต่อไปนี้ให้มากที่สุดเท่าที่คุณมีในปัจจุบัน
ความหนาของแผ่น: ___ มม. / ยังไม่ตัดสินใจ
ความกว้างม้วน: ___ มม
รูปร่าง: ใส / ธรรมชาติ / ขาว / มีสี
ขนาดพุพอง: ยาว ___ × กว้าง ___ × ลึก ___ มม
สินค้า/การใช้งาน: ___
ความลึกของช่องสูงสุด: ___ มม
วิธีการปิด: ซีลกันความร้อน/กาว/การ์ด/อื่นๆ/ยังไม่ตัดสินใจ
ความต้องการพื้นผิว: มาตรฐาน / การรักษาเฉพาะ / ไม่ได้ตัดสินใจ
ความกว้างของการป้อนเครื่อง: ___ มม. / ไม่ทราบ
ข้อกำหนดน้ำหนักแกน / ม้วน OD / ม้วน: ___ / ปฏิบัติตามคำแนะนำของซัพพลายเออร์
ตัวอย่างการวาดหรือขึ้นรูป: ใช้ได้ / ไม่พร้อมใช้งาน
ปริมาณทดลอง: ___
ความต้องการการผลิตโดยประมาณ: ___
หากยังไม่ทราบค่าบางค่า ให้เปิดไว้ การวาดแบบพุพอง ตัวอย่างที่มีอยู่ แผ่นงานปัจจุบัน ข้อมูลฉลากหรือเครื่องมือมักจะให้ข้อมูลได้เพียงพอ บริบทเพื่อจำกัดข้อกำหนดเริ่มต้นให้แคบลง
07 คำถามที่พบบ่อย — การซื้อแผ่นเทอร์โมฟอร์มสำหรับบรรจุภัณฑ์พุพอง
แผ่นพลาสติกชนิดใดที่นิยมใช้บรรจุตุ่มใส?
APET เป็นวัสดุเริ่มต้นที่ใช้งานได้จริงสำหรับหลาย ๆ คนที่ชัดเจน การใช้งานตุ่มขายปลีกและผู้บริโภค PETG อาจจะเป็น พิจารณาเมื่อเรขาคณิตของช่องหรือข้อกำหนดการขึ้นรูป ได้รับประโยชน์จากหน้าต่างการประมวลผลที่กว้างขึ้น การคัดเลือกครั้งสุดท้าย ควรได้รับการยืนยันเกี่ยวกับเครื่องมือและการออกแบบบรรจุภัณฑ์ที่ต้องการ
ฉันควรสั่งแผ่นหนาเท่าไรในการทำพุพองเทอร์โมฟอร์ม?
ข้อมูลอ้างอิงการใช้งานจริงสำหรับบรรจุภัณฑ์พุพอง คือ 0.20–1.50 มมแต่นี่ไม่ใช่ของ DESU ขีดจำกัดความหนาของการผลิตหรือคำแนะนำสากล ควรเลือกเกจเริ่มต้นตามวัสดุ ความลึกของโพรง รูปทรง ความแข็งแกร่งที่ต้องการ และขั้นสุดท้าย การกระจายผนัง
เมื่อใดที่ฉันควรพิจารณา PETG แทน APET
สามารถประเมิน PETG ได้เมื่อมีตุ่มใสลึกลงไป รูปทรงของช่องที่มีรายละเอียดมากขึ้นหรือมีความต้องการมากขึ้นและ กระบวนการเทอร์โมฟอร์มได้ประโยชน์จากหน้าต่างการขึ้นรูปที่กว้างขึ้น การตัดสินใจยังควรคำนึงถึงความแข็งแกร่ง รูปลักษณ์ภายนอก ข้อกำหนดการปิดและเงื่อนไขการขึ้นรูปจริง
การเพิ่มความหนาของแผ่นจะแก้ปัญหาตุ่มพองลึกได้หรือไม่
ไม่จำเป็น. เกจสตาร์ทที่สูงกว่าให้มากกว่า วัสดุแต่อาจส่งผลให้การกระจายตัวของผนังไม่ดีเช่นกัน จากรูปทรงของโพรง รัศมีมุมแคบ โปรไฟล์การทำความร้อน สภาพเครื่องมือหรือการขึ้นรูป ปัจจัยเหล่านี้ควรจะเป็น ทบทวนร่วมกัน
ข้อมูลใดมีประโยชน์มากที่สุดสำหรับโครงการตุ่มใหม่
จัดเตรียมวัสดุที่ต้องการหากทราบ ขนาดตุ่ม ความลึกของช่องสูงสุด, ประเภทผลิตภัณฑ์, ลักษณะที่ต้องการ, วิธีการปิด ความกว้างม้วน หรือความกว้างการป้อนเครื่อง และ รูปวาดหรือตัวอย่างที่มีอยู่
ฉันสามารถส่งข้อกำหนดแผ่นตุ่มปัจจุบันของฉันสำหรับการจัดหาที่เทียบเท่าได้หรือไม่
ใช่. สำหรับสายการผลิตที่มีอยู่ วัสดุปัจจุบัน เกจ ความกว้าง รูปแบบม้วน และการใช้ตุ่ม ให้ข้อมูลอ้างอิงเริ่มต้นที่มีประโยชน์ที่สุด ตัวอย่างแผ่น หรือตุ่มพองที่เกิดขึ้นสามารถให้บริบทเพิ่มเติมได้เมื่อจำเป็น
DESU ผลิตบรรจุภัณฑ์พุพองสำเร็จรูปหรือไม่
ไม่ DESU จำหน่ายแผ่นพลาสติกและแผ่นพลาสติกขึ้นรูปด้วยความร้อน ม้วนไปยังผู้ผลิตบรรจุภัณฑ์พุพองและการเทอร์โมฟอร์ม ตัวแปลงที่ผลิตบรรจุภัณฑ์สำเร็จรูป
การจัดหาแผ่นม้วนสำหรับการผลิตตุ่ม?
ส่งวัสดุ ความหนา ความกว้างม้วนปัจจุบันของคุณมาให้เรา และการใช้ตุ่ม สำหรับโครงการใหม่ให้รวม ขนาดโพรง ความลึกในการขึ้นรูปสูงสุด การปิด วิธีการและรูปวาดหรือตัวอย่างที่มีอยู่ เราสามารถใช้ ข้อมูลนั้นเพื่อหารือเกี่ยวกับเอกสารเริ่มต้นที่ใช้งานได้จริง ข้อกำหนดสำหรับสายเทอร์โมฟอร์มของคุณ