特色应用 · 吸塑包装
如何选择吸塑包装用热成型片材
吸塑包装实用板材选择指南 选择 APET 的制造商和热成型加工商, 适用于零售、消费品和零售业的 PETG 或 PS/HIPS 片材卷 保护性吸塑生产。
快速解答
为了 透明零售吸塑包装, APET 通常是第一个要评估的热成型片材路线。 当吸塑需要时PETG值得考虑 更深或更详细的成形 以及更广泛的 处理窗口。 PS/HIPS可适合选定 不透明、有色或保护性吸塑应用。
材料只是起点。最终板材选择 还应该考虑 型腔深度、起始量规、 壁分布、清晰度、表面要求、闭合方法、 卷宽度和实际热成型条件。
01 根据吸塑要求选择板材材料
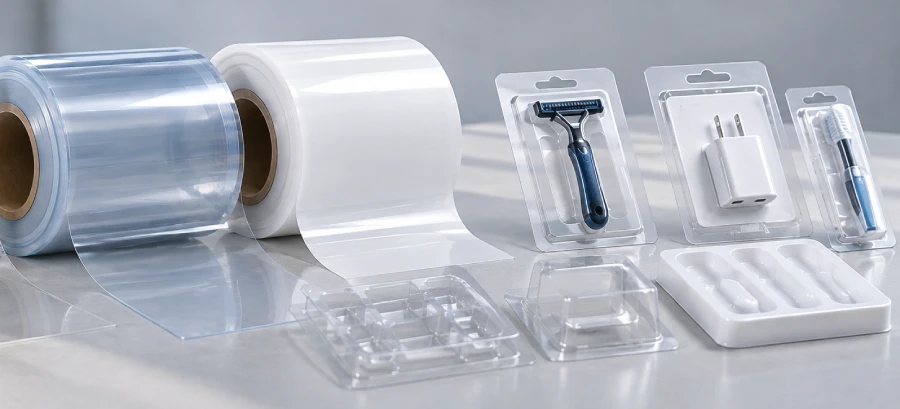
吸塑板材的选择应从成品开始 包需要做的事情。产品可见性、型腔几何形状、 保护、外观和泡罩闭合方式 都会影响物料路线。
| 吸塑要求 | 首先评估的材料 | 板材采购注意事项 |
|---|---|---|
| 清除零售或消费者泡罩 | APET | 透明度、硬度、厚度、空腔深度、 表面质量和修剪行为。 |
| 更深或更细致的透明腔 | Petg | 成型窗口、型腔定义、 角分布、清晰度和最终刚性。 |
| 不透明或有色保护泡罩 | 聚苯乙烯/高抗冲聚苯乙烯 | 颜色、冲击要求、刚度、 规格和腔体几何形状。 |
| 产品可见度要求高 | APET / PETG | 成型前片材透明度、雾度、 成型后的表面质量和外观。 |
| 要求严格的腔体或局部细节 | 材料和规格应一起评估 | 拉深深度、角半径、壁分布、 模具和热成型条件。 |
02 根据型腔深度和壁分布指定起始尺寸
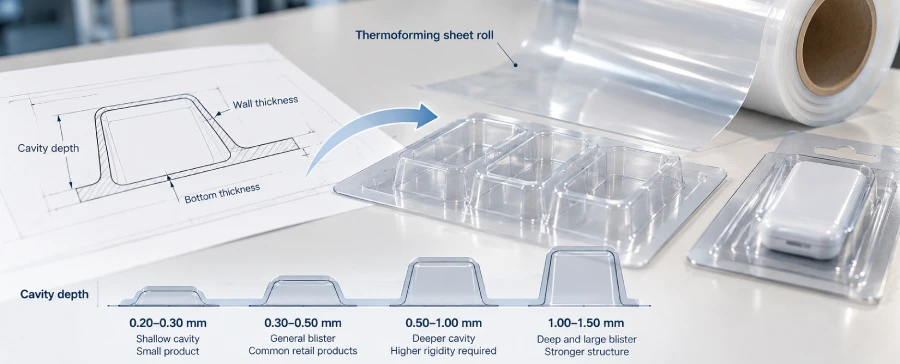
起始板材厚度很重要,但标称规格 不会告诉你有多少材料会留在底部, 形成的水泡的壁和角。
当板材被拉入型腔时,材料会重新分布。 更深的空腔、狭窄的角落和详细的形状可以创建 局部变薄程度更大,这意味着应评估规格 以及实际的泡罩几何形状。
这是一个有用的 应用参考范围, 不是 DESU 的制造厚度限制。 最终起始仪表应根据 材料、型腔深度、几何形状、所需的刚性、 壁分布和热成型条件。
较深的空腔通常会增加重要性 壁分布和局部变薄。
紧凑的半径和细节特征可以集中 在水泡的特定区域进行拉伸。
成型的泡罩必须保持足够的硬度 用于处理、保护和预期的封闭系统。
03 将材料选择转化为生产卷规格
材料名称和标称厚度不足以 重复生产。一旦材料和起始规格确定 选择时,卷筒规格应与热成型相匹配 生产线、模具和成品吸塑要求。
生产前需确认的参数
为什么卷筒宽度应遵循工具布局
卷筒宽度影响机器兼容性和材料 利用率。对于已有线路,当前成功 卷宽度是最有用的参考。对于一个新工具, 提供可用的工具布局和机器进料宽度。
04 将表面要求与泡罩封闭系统相匹配
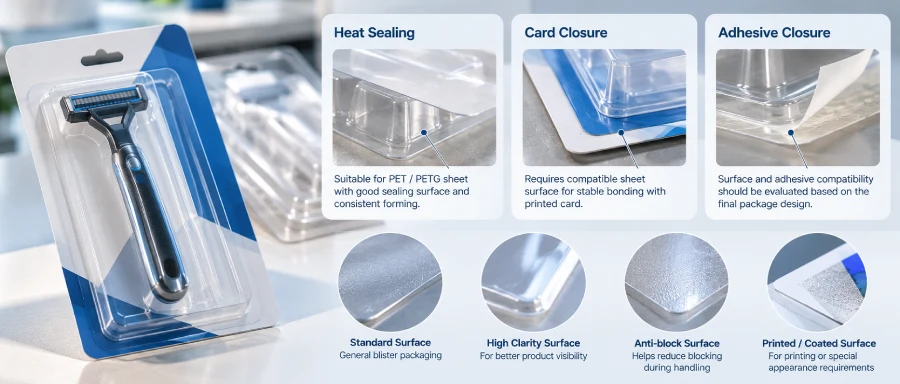
热成型腔只是泡罩包装的一部分。 该片材可能还需要与卡片、薄膜、粘合剂、 热封工艺、印刷操作或其他封闭系统。
这些要求应在生产前确定 订购板材,因为需要表面或板材 结构取决于成品泡罩的组装方式。
热封
确认配合材料、密封方式及 在指定板材之前需要先确定所需的密封表面。
粘合剂/卡封口
泡罩粘合到印刷卡或 其他基材,应评估兼容性 作为软件包系统的一部分。
印刷 & 表面
如果印刷、涂层或特定表面侧 需要,将其包含在图纸规范中 而不是将其视为稍后的操作。
05 批准实际工具和热成型生产线上的板材
板材可以满足其来料和厚度 规格,并且一旦加热后仍然表现不同, 拉伸到型腔中并进行修剪。
因此,最终批准应包括实际的成型试验, 特别是对于新型腔、更深的拉深、材料变化、 轨距减少或新的闭合要求。
材料、规格、宽度、外观和要求的表面。
在预期的热成型上处理板材 机器和吸塑模具。
检查定义、角落、墙壁、清晰度、 法兰和装饰行为。
确认成型零件和封闭性能 在定期供应卷之前。
成型后应检查哪些内容?
- 型腔定义和尺寸一致性
- 壁厚和角部厚度分布
- 泛白、龟裂或局部应力过大
- 外观很重要的情况下成型后的透明度和雾度
- 法兰平整度和稳定性
- 修剪质量和边缘行为
- 产品贴合度和防护刚度
- 需要时的闭合或密封性能
审判的目的不仅仅是为了证明 可以形成片材。是为了确认所选择的 规格与客户的可靠配合 模具、机器、型腔几何形状和封装结构。
06 为吸塑板询价发送 DESU 的内容
如果您已经制造了泡罩,则您当前的板材 规范是最快的起点。对于一个新项目, 发送您当前拥有的尽可能多的以下信息。
板材厚度: ___ 毫米/未决定
卷筒宽度: ___ 毫米
外貌: 透明/自然色/白色/彩色
吸塑尺寸: 长 ___ × 宽 ___ × 深 ___ 毫米
产品/应用: ___
最大型腔深度: ___ 毫米
关闭方法: 热封/粘合/卡片/其他/未决定
表面要求: 标准/具体处理/未定
机器送料宽度: ___ 毫米/未知
芯/卷外径/卷重量要求: ___ / 遵循供应商推荐
图纸或成型样品: 可用/不可用
试用数量: ___
预计生产需求: ___
如果某些值尚不清楚,请将其保持打开状态。 吸塑图纸、现有成型样品、当前板材 标签或工具信息通常可以提供足够的信息 上下文以缩小起始规范。
07 常见问题解答 — 购买用于吸塑包装的热成型片材
透明吸塑包装常用哪种塑料片材?
APET 是许多透明材料的实用原材料 零售和消费者吸塑应用。 PETG 可能是 当型腔几何形状或成型要求时考虑 受益于更广泛的处理窗口。最终评选 应确认预期的工具和封装设计。
我应该为吸塑热成型订购什么厚度的板材?
吸塑包装的实际应用参考 是 0.20–1.50 毫米,但这不是 DESU 的 制造厚度限制或通用建议。 应根据材料选择起始规, 型腔深度、几何形状、所需的刚性和最终 墙分布。
我什么时候应该考虑 PETG 而不是 APET?
当透明水泡更深、 更详细或更苛刻的腔体几何形状和 热成型工艺受益于更宽的成型窗口。 决定时仍应考虑刚性、外观、 闭合要求和实际成型条件。
增加板材厚度能否解决深拉气泡问题?
未必。较高的起始规格可提供更多 材料,但也会导致壁分布不良 从型腔几何形状、紧角半径、加热曲线, 模具或成型条件。这些因素应该是 一起审核。
哪些信息对于新的吸塑项目最有用?
Provide the intended material if known, blister dimensions, maximum cavity depth, product type, required appearance, closure method, roll width or machine feeding width and any available drawing or sample.
Can I send my current blister sheet specification for equivalent supply?
是的。对于现有的生产线,当前的材料, 规格、宽度、卷配置和吸塑应用 提供最有用的起始参考。片材样本 或成型的泡罩可以在需要时提供额外的背景。
DESU 生产吸塑包装成品吗?
否。 DESU 供应热成型塑料片材和片材 吸塑包装制造商和热成型卷 生产成品包装的加工商。
采购用于吸塑生产的片材卷?
将您当前的材料、厚度、卷宽发送给我们 和吸塑应用。对于新项目,包括 型腔尺寸、最大成型深度、闭合 方法以及任何可用的图纸或样品。我们可以使用 这些信息可用于讨论实用的起始表 您的热成型生产线的规格。