Aplicación destacada · Embalaje tipo blíster
Cómo elegir una lámina de termoformado para envases tipo blister
Una guía práctica para la selección de hojas para envases tipo blister fabricantes y convertidores de termoformado que eligen APET, Rollos de láminas PETG o PS/HIPS para comercio minorista, consumo y producción de ampollas protectoras.
Respuesta rápida
Para embalaje blister transparente para venta al por menor, APET suele ser la primera ruta de lámina termoformada a evaluar. Vale la pena considerar el PETG cuando el blister lo requiere. formación más profunda o más detallada y un más amplio ventana de procesamiento. PS/HIPS puede adaptarse a la selección aplicaciones en ampollas opacas, coloreadas o protectoras.
El material es sólo el punto de partida. Selección de hoja final también debería considerar profundidad de la cavidad, calibre inicial, distribución de la pared, claridad, requisitos de superficie, método de cierre, ancho del rollo y condiciones reales de termoformado.
01 Elija el material de la hoja del requisito del blíster
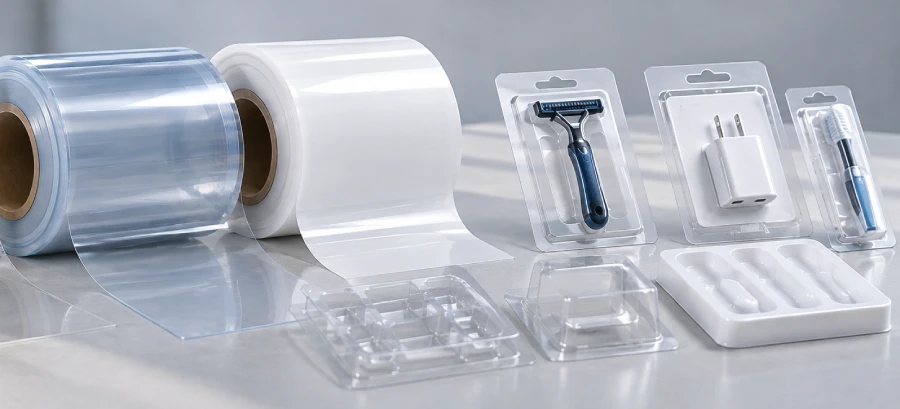
La selección de la hoja de blíster debe comenzar con lo que está terminado. el paquete debe hacer. Visibilidad del producto, geometría de la cavidad, protección, apariencia y forma de cierre de la ampolla todos afectan la ruta del material.
| Requisito de ampolla | Material para evaluar primero | Consideración de compra de láminas |
|---|---|---|
| Blister transparente para minoristas o consumidores | Mono | Claridad, rigidez, calibre, profundidad de la cavidad, calidad de la superficie y comportamiento del acabado. |
| Cavidad clara más profunda o más detallada | Petg | Ventana de formación, definición de cavidades, Distribución de esquinas, claridad y rigidez final. |
| Ampolla protectora opaca o coloreada. | PD/CADERAS | Color, requisito de impacto, rigidez, calibre y geometría de la cavidad. |
| Requisito de alta visibilidad del producto | APET / PETG | Claridad de la hoja antes de formarse, turbidez, Calidad y apariencia de la superficie después del conformado. |
| Cavidad exigente o detalle local | El material y el calibre deben evaluarse juntos | Profundidad de dibujo, radios de esquina, distribución de paredes, condiciones de herramental y termoformado. |
02 Especificar el calibre inicial a partir de la profundidad de la cavidad y la distribución de la pared
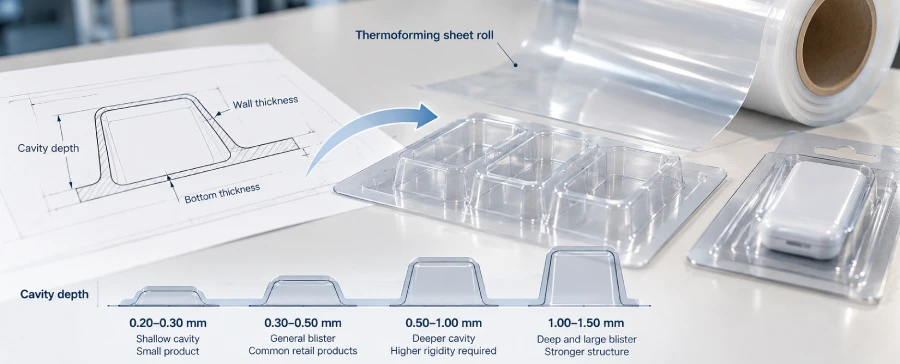
El espesor inicial de la lámina es importante, pero el calibre nominal no te dice cuánto material quedará en el fondo, paredes y esquinas de la ampolla formada.
A medida que la lámina entra en la cavidad, el material se redistribuye. Cavidades más profundas, esquinas estrechas y formas detalladas pueden crear mayor adelgazamiento local, por lo que se debe evaluar el calibre junto con la geometría real del blister.
Este es un útil rango de referencia de aplicación, not DESU’s manufacturing thickness limit. The final starting gauge should be selected according to material, cavity depth, geometry, required rigidity, wall distribution and thermoforming conditions.
Deeper cavities generally increase the importance of wall distribution and local thinning.
Tight radii and detailed features can concentrate stretching in specific areas of the blister.
The formed blister must retain enough stiffness for handling, protection and the intended closure system.
03 Convierta la elección del material en una especificación del rollo de producción
El nombre del material y el espesor nominal no son suficientes para repetir la producción. Una vez que el material y el calibre inicial estén seleccionado, la especificación del rollo debe coincidir con el termoformado requisitos de línea, herramientas y blíster terminado.
Parámetros para confirmar antes de la producción
Por qué el ancho del rollo debe seguir el diseño de las herramientas
El ancho del rollo afecta tanto a la compatibilidad de la máquina como al material. utilización. Para una línea existente, el éxito actual El ancho del rollo es la referencia más útil. Para una nueva herramienta, proporcione la disposición de las herramientas y el ancho de alimentación de la máquina cuando esté disponible.
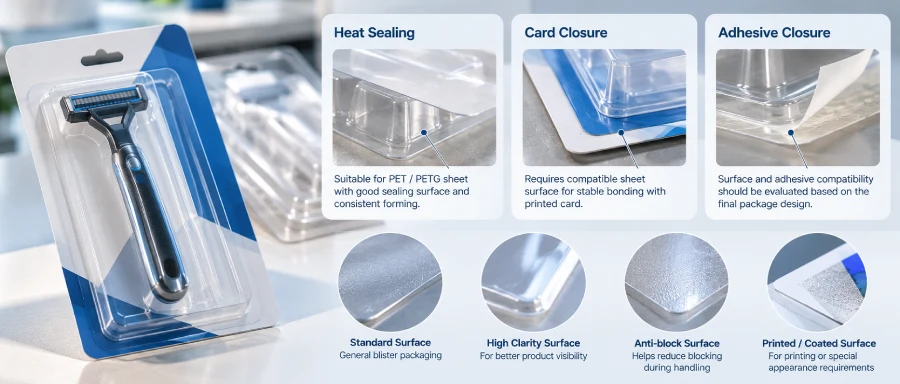
04 Haga coincidir los requisitos de la superficie con el sistema de cierre del blíster
The thermoformed cavity is only one part of a blister package. The sheet may also need to work with a card, film, adhesive, heat-sealing process, printing operation or other closure system.
These requirements should be identified before production sheet is ordered, because the required surface or sheet structure can depend on how the finished blister will be assembled.
Sellado térmico
Confirm the mating material, sealing method and required sealing surface before specifying the sheet.
Adhesive / Card Closure
Cuando el blíster esté adherido a una tarjeta impresa o otro sustrato, se debe evaluar la compatibilidad como parte del sistema de paquetes.
Impresión & Superficie
Si la impresión, el recubrimiento o una superficie específica es requerido, incluirlo en la hoja de especificación en lugar de tratarla como una operación posterior.
05 Aprobar la Hoja en la Línea de Herramientas y Termoformado Actual
A sheet can meet its incoming material and thickness specification and still behave differently once it is heated, stretched into the cavity and trimmed.
Final approval should therefore include an actual forming trial, especially for a new cavity, deeper draw, material change, gauge reduction or new closure requirement.
Material, gauge, width, appearance and required surface.
Process the sheet on the intended thermoforming machine and blister tooling.
Comprobar definición, esquinas, paredes, claridad, comportamiento de brida y recorte.
Confirmar el desempeño de la parte formada y del cierre. antes del suministro regular del rollo.
¿Qué se debe comprobar después del formado?
- Definición de cavidad y consistencia dimensional.
- Distribución del espesor de paredes y esquinas.
- Blanqueamiento, agrietamiento o estrés local excesivo.
- Claridad y turbidez después de la formación donde la apariencia importa
- Planicidad y estabilidad de la brida.
- Calidad de corte y comportamiento de los bordes
- Ajuste del producto y rigidez protectora.
- Rendimiento de cierre o sellado cuando sea necesario
El propósito del juicio no es simplemente probar que el Se puede formar una hoja. Es para confirmar que el seleccionado La especificación funciona de manera confiable con las necesidades del cliente. herramientas, máquinas, geometría de cavidades y construcción de paquetes.
06 Qué enviar a DESU para una solicitud de cotización en formato blíster
Si ya fabricas el blister, tu hoja actual La especificación es el punto de partida más rápido. Para un nuevo proyecto, envíe toda la siguiente información que tenga actualmente.
Espesor de la hoja: ___ mm / no decidido
Ancho del rollo: ___mm
Apariencia: claro / natural / blanco / coloreado
Dimensiones del blíster: L ___ × An ___ × P ___ mm
Producto/aplicación: ___
Profundidad máxima de la cavidad: ___mm
Método de cierre: termosellado / adhesivo / tarjeta / otro / no decidido
Requisito de superficie: estándar / tratamiento específico / no decidido
Ancho de alimentación de la máquina: ___ mm / desconocido
Requisito de peso del núcleo/rollo OD/rollo: ___ / seguir recomendación del proveedor
Dibujo o muestra formada: disponible / no disponible
Cantidad de prueba: ___
Demanda de producción estimada: ___
Si aún no conoce algunos valores, déjelos abiertos. Dibujo en blister, muestra formada existente, hoja actual. La información de la etiqueta o de las herramientas a menudo puede proporcionar suficiente contexto para limitar la especificación inicial.
07 Preguntas frecuentes: compra de láminas de termoformado para envases blister
¿Qué lámina de plástico se usa comúnmente para envases tipo blister transparente?
APET es un material de partida práctico para muchas cosas claras. aplicaciones de blíster para el comercio minorista y el consumidor. El PETG puede ser considerado cuando la geometría de la cavidad o el requisito de formación se beneficia de una ventana de procesamiento más amplia. Selección final Se debe confirmar el diseño del paquete y las herramientas previstas.
¿Qué espesor de lámina debo pedir para el termoformado de blister?
Una referencia de aplicación práctica para envases tipo blister. es 00,20–1,50 mm, pero este no es el de DESU límite de espesor de fabricación o una recomendación universal. El calibre inicial debe seleccionarse según el material, profundidad de la cavidad, geometría, rigidez requerida y acabado final. Distribución en pared.
¿Cuándo debería considerar PETG en lugar de APET?
El PETG se puede evaluar cuando una ampolla clara es más profunda y geometría de cavidad más detallada o más exigente y la El proceso de termoformado se beneficia de una ventana de formado más amplia. La decisión aún debe considerar la rigidez, la apariencia, requisitos de cierre y condiciones de formación reales.
¿El aumento del espesor de la lámina resolverá el problema de las ampollas por embutición profunda?
No necesariamente. Un calibre inicial más alto proporciona más material, pero también puede resultar una mala distribución de las paredes. de la geometría de la cavidad, radios de esquina estrechos, perfil calefactor, herramientas o condiciones de conformado. Estos factores deben ser revisados juntos.
¿Qué información es más útil para un nuevo proyecto de blister?
Proporcione el material previsto, si lo conoce, las dimensiones del blíster, profundidad máxima de la cavidad, tipo de producto, apariencia requerida, método de cierre, ancho del rollo o ancho de alimentación de la máquina y Cualquier dibujo o muestra disponible.
¿Puedo enviar las especificaciones actuales de mi blíster para obtener un suministro equivalente?
Sí. Para una línea de producción existente, el material actual, Calibre, ancho, configuración del rollo y aplicación del blister. proporcionar la referencia inicial más útil. una muestra de hoja o la ampolla formada puede proporcionar contexto adicional cuando sea necesario.
¿DESU fabrica envases blister terminados?
No. DESU suministra láminas y láminas de plástico termoformado. Rollos para fabricantes de envases blister y termoformado. convertidores que producen el embalaje terminado.
¿Obtener rollos de láminas para la producción de blister?
Send us your current material, thickness, roll width and blister application. For a new project, include the cavity dimensions, maximum forming depth, closure method and any available drawing or sample. We can use that information to discuss a practical starting sheet specification for your thermoforming line.