注目のアプリケーション · エレクトロニクスパッケージング
エレクトロニクス包装用の熱成形シートの選び方
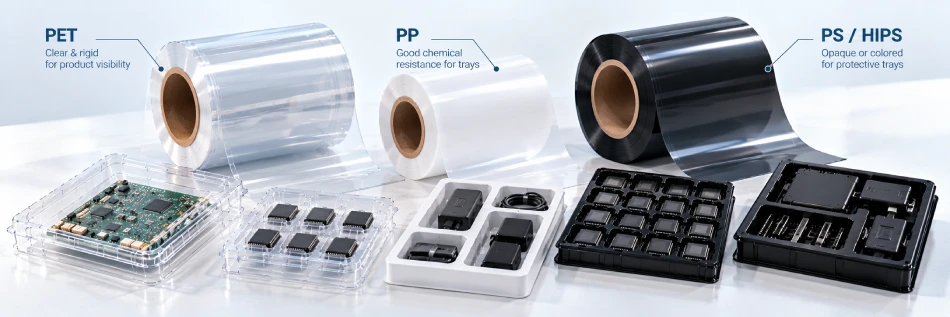
熱成形用の実践的なシート選択ガイド PETを選択するメーカーと包装コンバーター、 電子製品トレイ用のPPまたはPS/HIPSシートロール、 コンポーネントインサート、ESDトレイ、導電性パッケージなど。
簡単な回答
電子機器の梱包の場合、まずトレイが 必要なだけ 物理的保護 またはまた が必要です 静電制御。 PET、PP、PS/HIPS はすべて適切な熱成形に使用できます シート ルートですが、正しい選択は以下によって異なります。 製品の感度、必要な表面抵抗、 トレイの形状、剛性、外観、成形の深さ。
ESD性能が必要な場合は指定しないでください。 「静電気防止シート」。必要な項目を定義します 抵抗範囲と要件の有無 熱成形後も効果を維持する必要があります。
01 電子製品と必要な保護から始める
電子機器のパッケージングには通常の保護製品からさまざまなものまであります。 完成したデバイス用のトレイから制御された ESD パッケージングまで 敏感なコンポーネント用。これらのアプリケーションは、 自動的に同じシート仕様が使用されます。
まず、熱成形トレイに何を保持するかを定義します。 製品の感度とトレイが何をしなければならないか 製造、取り扱い、保管、輸送中に。
| 梱包要件 | 評価するシートルート | 購入検討 |
|---|---|---|
| 透明な保護トレイまたはカバー | ペット | Clarity, rigidity, cavity depth, surface quality and forming performance. |
| General opaque electronic product tray | PS/HIPS or PP | Rigidity, impact requirement, cavity definition, color and product load. |
| Anti-static component tray | Functional PET / PP / PS-HIPS | Required resistance range, persistence of ESD performance, forming depth and final tray performance. |
| Conductive tray for sensitive components | Conductive PS/HIPS or PP | ターゲット耐性、黒色外観、 成形部品の一貫性とキャビティの形状。 |
| 深いコンポーネントトレイまたは精密インサート | 材質、ESD機能、ゲージ 一緒に評価すべき | 描画深さ、壁の分布、 キャビティの詳細、成形後の抵抗 そして求められる剛性。 |
02 トレイに帯電防止性能と導電性能が必要かどうかを決定する
これは、次の点で最も重要な追加の決定です。 電子機器のパッケージング。標準的なプラスチックシートと ESD コントロールシートは形成前は同様に見えるかもしれませんが、 ただし、パッケージ化された場合は交換できません。 コンポーネントには静電気保護要件があります。
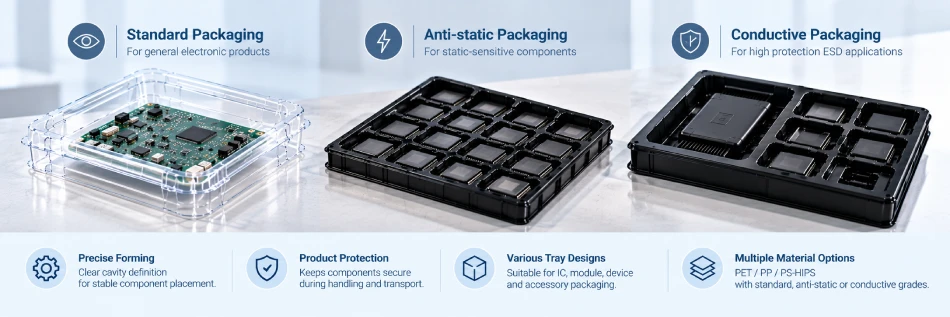
標準保護シート
主な要件が物理的な場合に使用されます 位置、保護、外観または剛性 また、制御された ESD プロパティは指定されていません。
帯電防止シート
アプリケーションで制御が必要な場合に使用されます 静電気の消散。目標抵抗範囲 必要な効果の持続時間は次のとおりです。 生産前に確認済み。
導電性シート
大幅な要求が必要なアプリケーションに使用されます。 電気抵抗が低くなります。導電性グレード 一般的に黒人の機能性と関連付けられています シートであり、抵抗目標によって指定する必要があります。
ESD ラベルだけでなく、抵抗ターゲットを指定する
「ESD」、「帯電防止」、「導電性」などの用語 有用な説明ですが、完全ではありません 購入時の仕様。エレクトロニクスプロジェクトの場合、 必要な電気範囲を確認する必要があります 顧客またはエンドユーザーが定義した場所ならどこでも。
DESU 導電性カーボンブラック PS/HIPS が可能 で供給される 103–106 おお 関連する ESD トレイ用途の表面抵抗範囲。 必要な抵抗を確認する必要があります 個々のプロジェクトの場合。
03 製品の積載量とトレイの形状から開始ゲージを選択
電子トレイは浅いコンポーネントからさまざまな範囲に対応できます キャリアから大型デバイス用の深い保護インサートまで。 したがって、始動ゲージは次のようにして評価する必要があります。 製品重量、キャビティ深さ、必要な剛性。
これは便利です 適用基準範囲、 DESU の製造厚さの制限ではありません。 最終的な開始ゲージは次のように選択する必要があります。 材質、製品荷重、キャビティ深さ、 必要な剛性、ESD要件、 壁の分布と形成条件。
大型のデバイスや重いコンポーネントには、必要な場合があります。 成形部品の剛性が向上し、サポート領域が強化されます。
より深いキャビティはより多くの材料を再分配します 局所的な薄化のリスクが高まります。
コンポーネントのポケット、リブ、保持機能 十分な成形鮮明度と安定性が必要です。
機能シート、形状、絞り深さについて 電気的性能にも影響を与える可能性があります 完成したトレイ全体に。
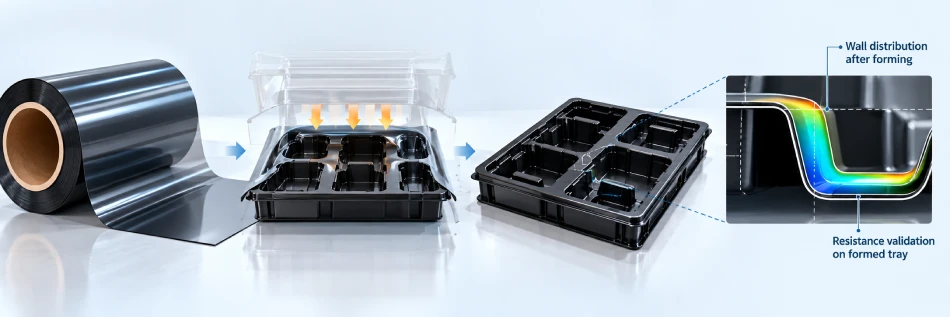
04 熱成形後の機械的および ESD 性能を検証
電子機器の梱包、入荷シート検査用 だけでは十分ではありません。トレイは次の後に評価する必要があります。 加熱され、型に引き伸ばされ、トリミングされます。 最終的な形状にします。
機能性シートでは深絞りが重要な理由
深いキャビティは、シートをより重く引き伸ばします。 浅いトレイ。局所的な肉厚を減らすだけでなく、 これにより、機能層や導電性層の形成方法が変化する可能性があります。 ネットワークは完成した部分で動作します。
このため、より深い ESD トレイを含むプロジェクトは、 意図した金型または 代表者のみに頼るのではなく裁判を起こす 平らなシートでの測定について。
05 要件をプロダクションロール仕様に変える
材料、ESD要件、および開始ゲージが決定したら 定義されている場合は、次のように変換する必要があります。 熱成形ラインの完全なシートロール仕様。
生産前に確認すべきパラメータ
06 エレクトロニクス包装シートの RFQ 用に DESU に送信するもの
既存のエレクトロニクス トレイの場合は、次のことから始めます。 現在の仕様。新しいプロジェクトの場合は、次のように送信します 以下の情報の多くはあなたが持っているとおりです。
製品またはコンポーネント: ___
材料: PET / PP / PS-HIPS / 未定
ESD要件: なし / 帯電防止 / 導電性 / 未定
ターゲット抵抗: ___ Ω / 指定なし
シート厚さ: ___ mm / 未定
ロール幅: ___ mm
外観: クリア / ナチュラル / ホワイト / ブラック / その他
トレイの寸法: 長さ ___ × 幅 ___ × 奥行き ___ mm
最大成形深さ: ___ mm
製品重量: ___
機械送り幅: ___ mm / 不明
コア/ロール外径/ロール重量: ___ / サプライヤーの推奨に従ってください
図面または成形サンプル: 利用可能 / 利用不可
お試し数量: ___
推定生産需要: ___
正確な材質がまだ決まっていない場合は、コンポーネント、 抵抗要件、トレイ絞りおよび最大成形 深さにより、絞り込みを開始するのに十分な情報が得られます 適切なシートルートを選択します。
07 FAQ — エレクトロニクス包装用の熱成形シートの購入
すべての電子トレイに ESD シートが必要ですか?
いいえ。一部のトレイは主に物理的な目的で使用されます。 保護、位置決め、プレゼンテーションを行わないでください。 制御された静電性能が必要です。 ESD シートは、コンポーネントを使用する場合に指定する必要があります。 または梱包プロセスで必要になります。
帯電防止シートと導電シートの違いは何ですか?
それらは、さまざまなレベルの電気的動作を指します。 ラベルのみに依存するのではなく、 必要な表面抵抗の範囲と、 熱成形後も性能は安定していなければなりません。
ESD熱成形シートにはどのような材料が使用できますか?
PET、PP、PS/HIPS はすべて、状況に応じて関連する可能性があります。 要求される電気的性能、外観、 トレイの形状と成形条件。正しい ルートはプロジェクト要件から選択する必要があります 樹脂名だけではなく。
電子トレイにはどれくらいの厚さを使用すればよいですか?
実際のアプリケーションの参照範囲は次のとおりです。 00.30 ~ 2.00 mm、しかし、これはそうではありません DESU の製造厚さの制限またはユニバーサル 推奨事項。製品荷重、キャビティ深さ、 剛性、材料、および ESD 要件は次のとおりです。 一緒に考えられます。
導電性 HIPS を深いトレイに熱成形できますか?
導電性HIPSは熱成形に使用可能 電子トレイ、ただしより深いジオメトリは必要です 素材は伸びるので慎重に検証してください 壁の分布とパフォーマンスの両方に影響します 形成された部分の。
抵抗は熱成形の前または後にテストする必要がありますか?
フラットシート テストは、受け取った材料に役立ちます コントロールですが、形成されたトレイには定義された ESD 要件、完成した熱成形部品 特に高度な分野においても評価されるべきである 伸びた領域。
DESU は完成品の ESD トレイを製造していますか?
いいえ、DESU は熱成形プラスチックシートを製造しています 熱成形工場に供給されるシートロール および完成品を製造するパッケージングコンバーター 電子機器のトレイとインサート。
エレクトロニクス包装用のシート ロールを調達していますか?
製品またはコンポーネント、必要な材料、 ESD レベルまたはターゲット抵抗、シートの厚さ、および ロール幅。新しいプロジェクトの場合は、トレイの寸法を含めます。 成形深さ、製品重量、その他利用可能なもの 図面またはサンプル。その情報を利用できます 実際のスターティングシートの仕様について話し合います。