特色应用·电子封装
如何选择电子封装热成型片材
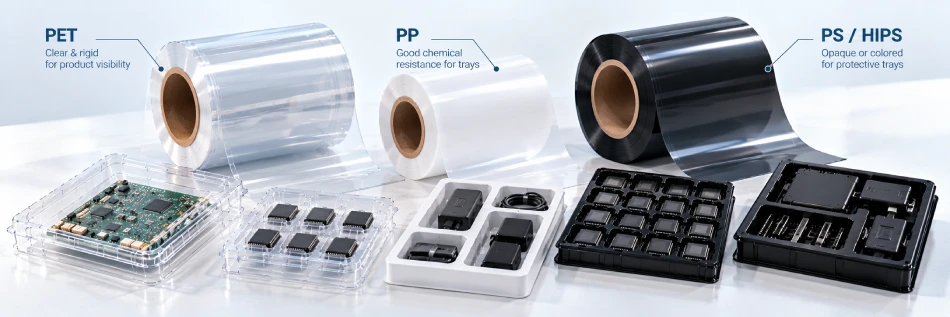
热成型实用板材选择指南 选择 PET 的制造商和包装加工商, 用于电子产品托盘的 PP 或 PS/HIPS 片材卷, 元件插件、ESD 托盘和导电包装。
快速解答
对于电子产品包装,首先决定托盘是否 只需要 物理保护 或者也 需要 静电控制。 PET、PP 和 PS/HIPS 均可进行相关热成型 表路线,但正确的选择取决于 产品敏感性、所需的表面电阻、 托盘几何形状、刚性、外观和成型深度。
如果需要 ESD 性能,请勿仅指定 “防静电片材。”定义所需的 阻值范围及是否符合要求 热成型后必须保持有效。
01 从电子产品和所需的保护开始
电子产品包装范围从普通防护 用于受控 ESD 封装的成品设备托盘 对于敏感元件。这些应用程序不应该 自动使用相同的板材规格。
首先定义热成型托盘将容纳什么, 产品的敏感性如何,托盘必须做什么 在生产、装卸、储存和运输过程中。
| 包装要求 | 评估表路线 | 采购考虑 |
|---|---|---|
| 透明保护托盘或盖子 | PET | 透明度、刚性、空腔深度、 表面质量和成型性能。 |
| 通用不透明电子产品托盘 | PS/HIPS 或 PP | 刚性、冲击要求、 型腔定义、颜色和产品负载。 |
| 防静电元件托盘 | 功能性PET/PP/PS-HIPS | 所需电阻范围, ESD 性能的持久性, 成型深度和最终托盘性能。 |
| 用于敏感元件的导电托盘 | 导电 PS/HIPS 或 PP | 目标电阻,黑色外观, 成型零件的一致性和型腔几何形状。 |
| 深元件托盘或精密嵌件 | 材料、ESD 功能和规格 应该一起评估 | 拉深深度、壁分布、 型腔细节、成型后阻力 以及所需的刚性。 |
02 确定托盘是否需要防静电或导电性能
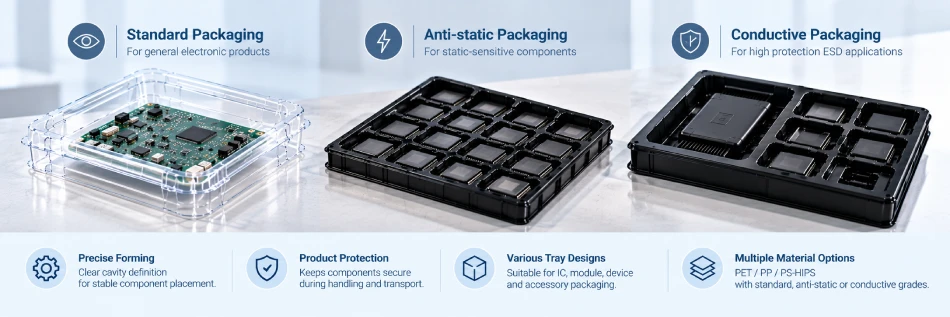
这是最重要的额外决定 电子产品包装。标准塑料片材和 ESD 控制片在成型前可能看起来相似, 但它们在包装时不可互换 元件有静电防护要求。
标准保护片
用于主要要求是物理的地方 定位、保护、外观或刚性 并且没有指定受控 ESD 属性。
防静电片材
当应用程序需要受控时使用 静电耗散。目标电阻范围 并且所需的效果持续时间应为 生产前确认。
导电片
用于需要大量 较低的电阻。导电牌号 通常与黑色功能性相关 表并应由电阻目标指定。
指定电阻目标,而不仅仅是 ESD 标签
“ESD”、“抗静电”和“导电”等术语 是有用的描述,但并不完整 采购规格。对于一个电子项目, 应确认所需的电气范围 只要客户或最终用户定义了一个。
DESU导电炭黑PS/HIPS可 供应于 103–106 欧姆 相关 ESD 托盘应用的表面电阻范围。 仍需确认所需电阻 对于个别项目。
03 从产品负载和托盘几何形状中选择起始规格
电子托盘的范围可以从浅组件 载体到大型设备的深层保护插件。 因此,需要对起始仪表进行评估 产品重量、型腔深度和所需的刚性。
这是一个有用的 应用参考范围, 不是 DESU 的制造厚度限制。 最终起始仪表应根据 材料、产品负载、型腔深度、 所需的刚性、ESD 要求、 壁分布和形成条件。
可能需要更大的设备或更重的组件 更大的成型零件刚性和更强的支撑区域。
更深的空腔重新分布更多的材料 并增加局部稀疏的风险。
组件口袋、肋条和固定功能 需要足够的成形清晰度和稳定性。
适用于功能性板材、几何形状和拉伸深度 也可能影响电气性能 穿过成品托盘。
04 验证热成型后的机械和 ESD 性能
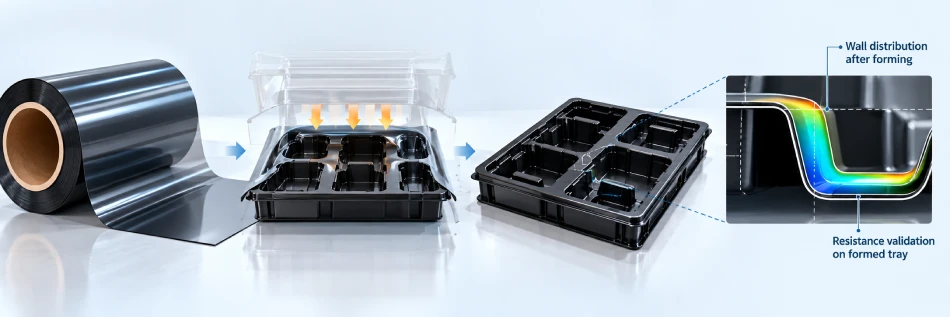
用于电子产品包装、来料检验 仅靠这一点是不够的。托盘应在评估后进行 它已经被加热、拉伸到模具中并被修剪 到最终的几何形状。
为什么深冲对于功能性板材更重要
较深的空腔对板材的拉伸作用更大 一个浅托盘。除了减少局部壁厚外, 这可以改变功能层或导电层的方式 网络在完成的部分中表现。
因此,涉及更深 ESD 托盘的项目 应使用预期的模具或 代表组成审判而不是仅仅依靠 平板测量。
05 将需求转化为生产卷规格
一旦材料、ESD 要求和起始规格 已定义,需要转换为 热成型生产线的完整片材卷规范。
生产前需确认的参数
06 电子封装表询价时发送 DESU 的内容
对于现有的电子托盘,从 当前规格。对于新项目,请发送为 您所掌握的以下大部分信息。
产品或组件: ___
材料: PET / PP / PS-HIPS / 未定
防静电要求: 无/防静电/导电/未决定
目标电阻: ___ Ω / 未指定
板材厚度: ___ 毫米/未决定
卷筒宽度: ___ 毫米
外貌: 透明/自然色/白色/黑色/其他
托盘尺寸: 长 ___ × 宽 ___ × 深 ___ 毫米
最大成型深度: ___ 毫米
产品重量: ___
机器送料宽度: ___ 毫米/未知
芯/卷外径/卷重量: ___ / 遵循供应商推荐
图纸或成型样品: 可用/不可用
试用数量: ___
预计生产需求: ___
如果尚未确定确切的材料,则组件, 阻力要求、托盘拉拔和最大成型 深度可以提供足够的信息来开始缩小范围 适当的纸张路径。
07 常见问题解答 — 购买电子包装用热成型片材
每个电子托盘都需要 ESD 片吗?
不会。有些托盘主要用于物理存储 保护、定位或展示,并且不 需要受控的静电性能。 当组件时应指定ESD片 或包装过程需要它。
防静电片材和导电片材有什么区别?
它们指的是不同级别的电气行为。 不要仅依赖标签,而是指定 所需的表面电阻范围以及是否 热成型后性能必须保持稳定。
哪些材料可用于防静电热成型片材?
PET、PP 和 PS/HIPS 都可以相关,具体取决于 所需的电气性能、外观、 托盘的几何形状和成型条件。正确的 应根据项目要求选择路线 而不仅仅是树脂名称。
电子产品托盘应使用多厚的厚度?
实际应用参考范围为 0.30–2.00 毫米,但这不是 DESU的制造厚度极限或通用 推荐。产品负载、型腔深度、 刚性、材料和 ESD 要求应 一起考虑。
导电 HIPS 能否热成型为深托盘?
导电 HIPS 可用于热成型 电子托盘,但更深的几何形状应该 由于材料拉伸而需要仔细验证 影响墙分布和性能 的成形零件。
应该在热成型之前还是之后测试电阻?
平板测试对于来料非常有用 控制,但成型托盘有一个定义的 ESD 要求,热成型成品部件 还应该进行评估,特别是在高度 拉伸区域。
DESU 是否生产成品 ESD 托盘?
否。 DESU 生产热成型塑料片材 和供应给热成型工厂的片材卷 和生产成品的包装转换器 电子产品托盘和插件。
采购电子包装用片材卷?
将产品或组件、所需材料发送给我们, ESD 水平或目标电阻、板材厚度和 卷宽度。对于新项目,包括托盘尺寸, 成型深度、产品重量和任何可用的 图纸或样品。我们可以使用该信息 讨论实用的起始表规格。