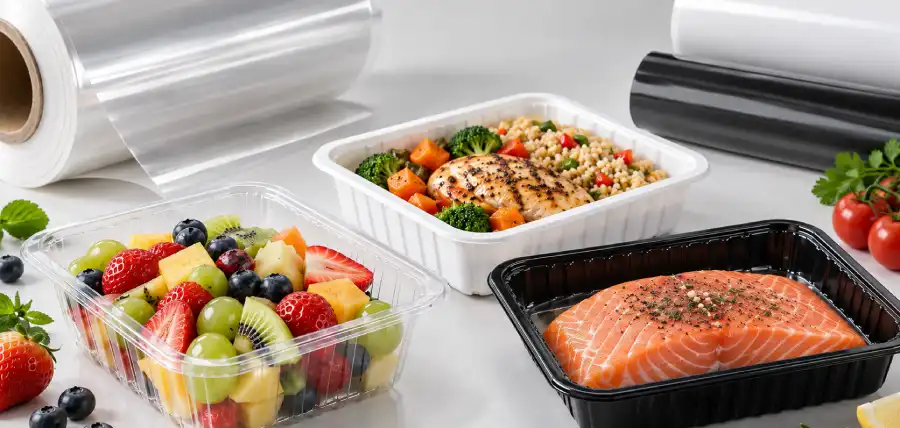
注目の用途・食品トレイシート
食品トレイ製造用の熱成形シートの選び方
食品トレイ製造用に APET、RPET、PP、または PS/HIPS シート ロールを選択する熱成形メーカーおよび包装コンバーター向けの実用的なシート選択ガイドです。
簡単な回答
のために 清潔な生鮮食品および冷蔵食品トレイ、 通常、APET または RPET は最初に評価する熱成形シートのルートです。 を含むアプリケーションの場合 より高い充填温度または使用温度、 一般に、PP がより適切な開始点となります。 PS/HIPSは選択されたものに適合します 不透明、硬い、冷蔵または冷凍食品トレイ。
材料は出発点にすぎません。最終的なシートの選択も行う必要があります 検討する スターティングゲージ、成形深さ、剛性、ロール幅、 外観、防曇、密閉性、バリア要件。
01 用途からシート材質を選ぶ
役立つ食品トレイシートの調査は、次のようなことから始めるべきではありません。 「どのプラスチックが一番いいの?」材料の選択が始まります シートがその後直面する条件から 熱成形。
| 購入者の要件 | 最初に評価すべき材料 | シート購入検討 |
|---|---|---|
| 生鮮食品、農産物、または冷蔵食品のトレイをきれいにします | 類人猿 | 透明度、剛性、ゲージ、成形深さ、 防曇性と密閉性の要件。 |
| リサイクルコンテンツの要件 | RPET | リサイクルコンテンツ仕様、 外観と熱成形性能。 |
| 充填温度または使用温度が高い | pp | 実際の温度条件、 剛性、ゲージ、成形ウィンドウ。 |
| 不透明または着色された硬質食品トレイ | PS / ヒップ | 色、衝撃要件、剛性、 温度と最終的なトレイの形状。 |
| 追加のバリアが必要な密閉トレイ | PETベースの多層・バリア構造 | リッドフィルム、シーリングシステム、 酸素/水分の要件と保存期間の目標。 |
02 成形品から開始シート ゲージを指定
シートの厚さは、購入者が最初に考慮する数値の 1 つです。 RFQ では可能ですが、公称開始ゲージは選択しないでください 熱成形された形状とは独立しています。
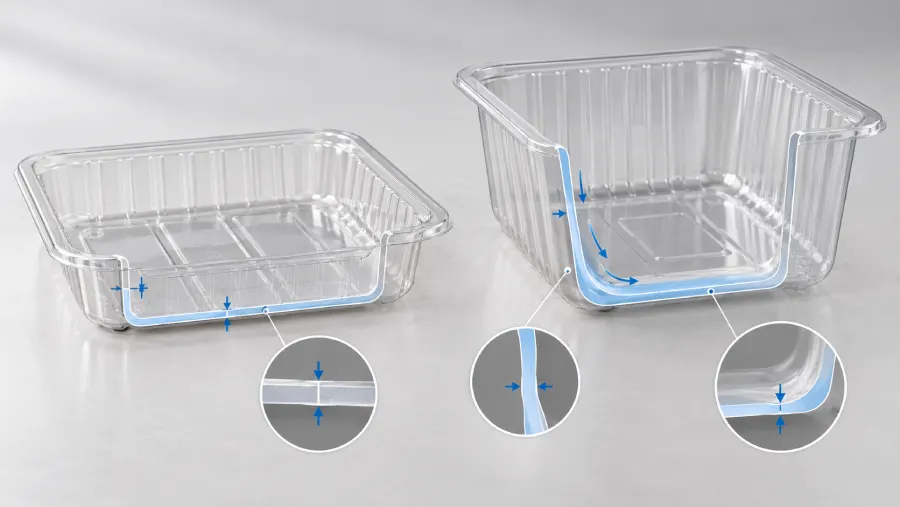
成形中、シートは伸びて次のように再分配されます。 空洞。より深い絞りやより要求の厳しいジオメトリでは、 サイドウォール、コーナー、および トレイの底。
これは便利です 適用基準範囲、 DESU の製造厚さの制限ではありません。 最終的なスタートゲージを確認する必要があります 材質、トレイの深さ、形状に応じて、 必要な剛性と熱成形条件。
深い虫歯には通常、より注意が必要です 材料の分布と最終的な最小肉厚に応じて調整します。
狭いコーナーや局所的な形状により、 成形時に集中的に薄化します。
The tray must remain sufficiently stable after forming, filling, stacking and handling.
For an existing production line, the current successful material and gauge are normally the best starting benchmark. If the current tray has weak walls, whitening or unstable forming, increasing gauge is not automatically the only answer.
Heating profile, material distribution, mold geometry and machine conditions should also be considered before changing the sheet specification.
03 発注書に必要なのは素材と厚さだけではありません
「APET 0.5mm」は完全なプロダクションロールではありません 仕様。材料とおおよそのゲージが決まったら、 確立されると、物理的なロール仕様も一致する必要があります 熱成形ライン。
生産前に確認すべきパラメータ
ロール幅が金型レイアウトに従う必要がある理由
ロール幅は機械だけでなく材料の利用にも影響します 互換性。既存のラインの場合は、現在のロールを送信します 幅。新しい金型の場合は、金型のレイアウト、数を提供します。 利用可能な場合はキャビティと機械の送り幅。
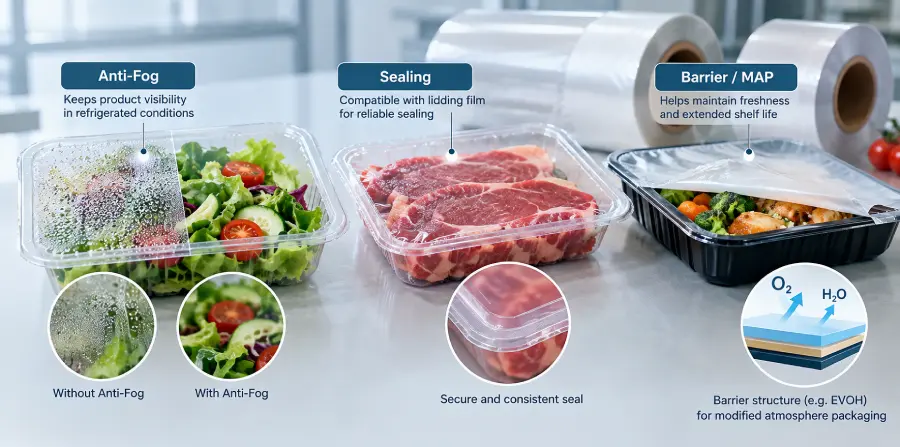
04 パッケージで必要な場合にのみ機能要件を追加する
食品グレードの熱成形シートは自動的には必要ありません 利用可能なあらゆる表面処理または多層構造。 機能要件は実際の要件に基づいて定義する必要があります 包装システム。
曇り止めシート
結露が減ったら曇り止めを検討する 冷蔵食品、生鮮食品、その他の食品の視認性 冷蔵梱包。
シーリングの互換性
When the formed tray is sealed with lidding film, the sheet structure, film and sealing conditions should be evaluated together.
Barrier Structure
Meat, fish, cheese, MAP and longer-shelf-life applications may require additional oxygen or moisture barrier performance.
標準のモノシートでは不十分な場合、 DESU は適切な多層シートまたはバリアシートについて話し合うことができます お客様のシールシステムに合わせた構造 そして必要なパッケージ性能。
05 Approve the Sheet on the Actual Thermoforming Line
受け取ったシートの測定も重要ですが、最終的な承認も必要です 意図した目的でシートがどのように動作するかについても含める必要があります。 機械と金型。
これは材料を変更する場合に特に重要です。 ゲージの削減、リサイクル含有シートへの移動、 機能性コーティングの導入または新しい金型の実行。
素材、ゲージ、幅、必要な機能。
目的の機械と工具でシートを加工します。
キャビティの定義、コーナー、壁、トリム動作を確認します。
ロールを定期的に供給する前に、成形品の性能を確認してください。
成形後に確認すべきことは何ですか?
- 壁とコーナーの厚さの分布
- キャビティの定義と成形の一貫性
- 成形後のトレイの剛性
- 白化、曇り、または目に見える表面欠陥
- フランジとリムの安定性
- トリム動作
- 関連する場合のスタッキングとデネスト
- 指定されている場合、シーリングまたは防曇性能
トライアルの目的は、トレイを再設計することではありません。 購入したシートの仕様を確認するためです 顧客の既存のシステムと確実に連携します 金型、機械、生産条件。
06 食品トレイ シートの RFQ のために DESU に何を送信するか
有用な RFQ は複雑である必要はありません。 すでに食品トレイを使用している場合は、既存のトレイから始めてください。 シート仕様。新しいプロジェクトの場合は、できるだけ多くの情報を送信してください あなたが持っている次の情報。
シート厚さ: ___ mm / 未定
ロール幅: ___ mm
色/外観: クリア/ナチュラル/ホワイト/カラー
トレイの寸法: 長さ ___ × 幅 ___ × 奥行き ___ mm
食品・用途: ___
保管状態: 常温 / 冷蔵 / 冷凍
充填/使用温度: ___
歯止め: はい / いいえ / 決まっていません
シーリング: はい / いいえ / 決まっていません
バリア/MAP: はい / いいえ / 決まっていません
機械送り幅: ___ mm / 不明
コア/ロール外径/ロール重量要件: ___ / サプライヤーの推奨に従ってください
図面または成形サンプル: 利用可能 / 利用不可
お試し数量: ___
推定生産需要: ___
一部の値がまだ不明な場合は、開いたままにしておきます。 トレイ図面、現在のシートラベル、既存のサンプル またはマシン情報が十分なコンテキストを提供することがよくあります 開始仕様を絞り込みます。
07 FAQ — 食品トレイ用の熱成形シートの購入について
食品トレイシートロールを購入する際にはどのような情報を提供する必要がありますか?
Start with the material, thickness, roll width, tray dimensions and application. Also provide storage or use temperature and any anti-fog, sealing or barrier requirements. For an existing production line, the current sheet specification is especially useful.
What thickness of sheet should I order for food tray thermoforming?
A practical reference range for many food-tray applications is 00.30 ~ 1.50 mm、しかしこれはそうではありません 製造限界または普遍的な推奨事項。 始動ゲージは材質に応じて選択する必要があります。 成形深さ、形状、必要な剛性、最終的な 壁配布。
DESU は既存のトレイからの開始ゲージを推奨できますか?
Yes. The most useful references are the current material and gauge, tray dimensions and depth, formed sample, mold information and any performance problem you are trying to solve.
Should I buy APET or RPET for clear food trays?
Both can be evaluated for clear thermoformed food packaging. The choice depends on the recycled-content requirement, appearance target, forming performance and the specification required for the final package.
すべての冷蔵トレイに防曇 PET シートが必要ですか?
いいえ。結露した場合は防曇剤を指定する必要があります。 製品の視認性やパッケージのプレゼンテーションに影響します。 結露が発生する場合は標準シートで十分な場合があります 現実的な問題ではありません。
現在のシート仕様を同等の供給品として送ることはできますか?
はい。既存の熱成形ラインの場合、 現在の材料、ゲージ、幅、ロール構成、および 通常、アプリケーションは最も早い開始点です。 シートサンプルまたは形成されたトレイにより、追加のサンプルを提供できます。 必要に応じて参照してください。
DESU は完成した食品トレイを供給しますか?
いいえ、DESU は熱成形プラスチック シートと シートロールを熱成形工場および包装に供給 完成したトレイを製造するコンバーター。
食品トレイ製造用のシートロールを調達していますか?
現在の素材、厚さ、ロール幅をお送りください。 そしてアプリケーション。新しいプロジェクトの場合は、トレイを含めます 寸法、成形深さ、機能要件。 その情報を使用して、実際的な問題について話し合うことができます。 熱成形ラインのスターティングシート仕様。