注目のアプリケーション・おもちゃ & 消費者製品のパッケージング
おもちゃ用熱成形シートの選び方 & 消費者製品のパッケージング
熱成形用の実践的なシート選択ガイド APETを選択するメーカーとパッケージングコンバーター、 おもちゃ、家庭用品などのRPETまたはHIPSシートロール パーソナルケア製品、アクセサリー、その他 消費者製品のパッケージ。
簡単な回答
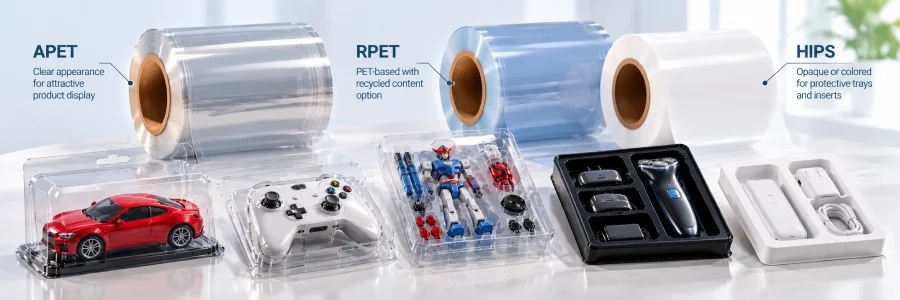
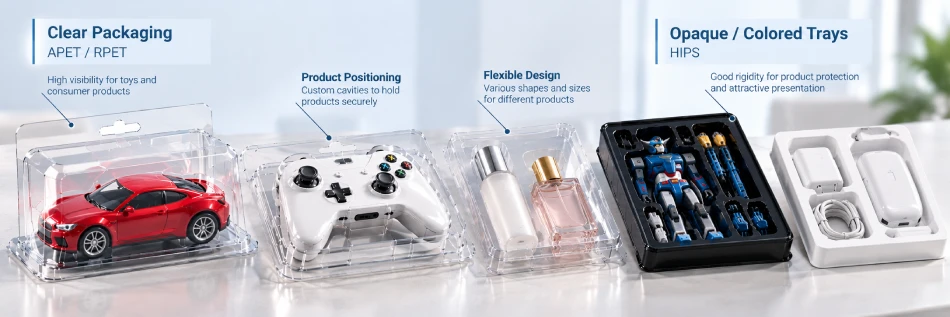
のために 製品が置かれている透明な小売パッケージ 引き続き目立つようにする必要があります、APETは通常、 評価する最初の熱成形シート ルート。 リサイクルされたコンテンツが一部に含まれる場合、RPET を検討できます PET ベースのプロジェクト要件を維持しながら、プロジェクト要件を緩和 梱包ルート。のために 不透明または着色されたトレイ、 インサートと保護パッケージ、HIPSは 剛性、キャビティの定義に関する重要なオプション そして製品のポジショニングも重要です。
最終的なシートの選択には次の点も考慮する必要があります 製品のサイズと重量、キャビティの深さ、パッケージ 形状、必要な剛性、外観、表面品質、 ロール幅と実際の熱成形条件。
01 梱包要件からシート材質を選択
玩具および消費者製品のパッケージは広範囲をカバーします 熱成形構造の。一部のパッケージはデザインされています 主に製品を明確に表示するため、その他の目的で 形成されたトレイまたはインサートを使用して、位置を特定し、分離し、 外装パッケージ内で製品を保護します。
したがって、最初の重要な決定は以下から始める必要があります。 必要なパッケージ機能: 可視性、保護、 外観とキャビティの形状。
| 梱包要件 | 最初に評価すべき材料 | シート購入検討 |
|---|---|---|
| 小売用の透明なディスプレイパッケージ | 類人猿 | 透明度、表面品質、ゲージ、 キャビティの深さ、剛性、外観 形成後。 |
| リサイクル内容要件を備えた透明な PET パッケージ | RPET | リサイクルコンテンツの要件、 外観、成形性能 そしてプロジェクトの仕様書。 |
| 不透明または着色された製品トレイ | ヒップ | 色、剛性、製品重量、 キャビティの定義と衝撃の要件。 |
| 複数の製品キャビティを備えた内部トレイ | ヒップ | 製品の位置決め、キャビティの詳細、 壁の分布、剛性、密な状態。 |
| 深くまたは詳細な透明パッケージ | APET / RPET — ゲージを使用してジオメトリを評価する | Draw depth, local thinning, corner geometry, clarity after forming and required rigidity. |
| Larger or heavier consumer product | 材料とゲージは一緒に評価する必要があります | Product weight, tray span, cavity geometry, handling loads and final package stiffness. |
02 製品およびパッケージの形状から開始ゲージを指定する
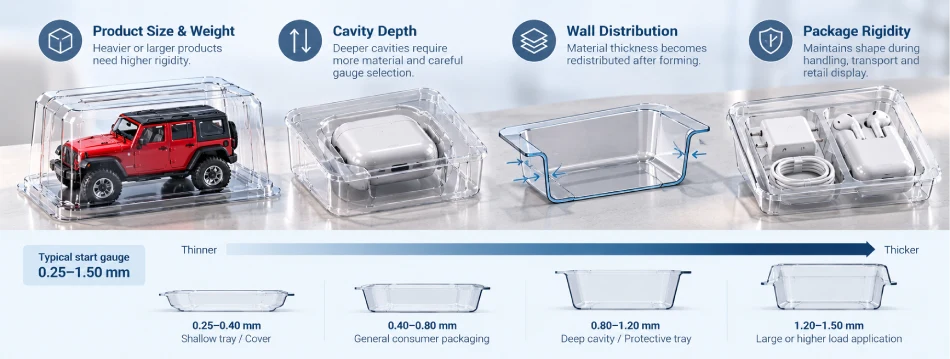
開始ゲージは十分な材料を提供する必要があります。 必要なキャビティの周囲にシートを形成しながら、 製品を保持し、保護するために必要な剛性。
正しいゲージはキャビティの深さだけでなく、 製品の重量、トレイのスパン、コーナーの形状によっても異なります そして、成形中にどれだけの材料が再分配されるか。
これは便利です 適用基準範囲, not DESU’s manufacturing thickness limit. Final starting gauge should be selected according to material, product weight, package dimensions, forming depth, required rigidity, wall distribution and thermoforming conditions.
Larger or heavier products can place greater demands on tray stiffness and support areas.
キャビティが深いほど、より多くの材料が内部に引き込まれます。 カビが発生し、壁の配置の重要性が高まります。
成形された部品は、製造中にその形状を維持する必要があります。 梱包、取り扱い、輸送、小売ディスプレイ。
03 製品の可視性、保護、プレゼンテーションのバランスをとる
消費者向けパッケージングでは、多くの場合、次の 2 つの仕事が同時に行われます。 製品を魅力的に提示し、正しく保管する 梱包、輸送、小売の取り扱い中に配置されます。 各機能の重要性はパッケージデザインによって変わります。
製品の可視性
透明なAPETまたはRPETパッケージはおもちゃを保管できます。 アクセサリーや消費者製品が見える 形成された保護構造を提供しながら。
製品の保護
形成されたトレイまたはインサートが製品の位置を特定する必要があります 不要な動きを軽減するのに十分な安全性 取り扱い中に重要な領域を保護します。
外観 & ブランディング
HIPS は不透明な物質の重要な経路を提供します。 パッケージ自体が置かれる白または色のトレイ 視覚的なプレゼンテーションの一部を形成します。
キャビティの形状は製品に従う必要があります
複数のコンポーネント、付属品、および不規則な製品 形状には詳細な空洞が必要な場合があり、特徴を保持する または同じトレイ内の異なるキャビティ深さ。 これらの特徴は、成形中の材料の分布に影響を与えます。
新規プロジェクト、製品図、トレイ図の場合 したがって、単にサンプルよりも役立つ可能性があります。 「おもちゃのパッケージ用シート」をリクエスト。
04 選択範囲をプロダクションロール仕様に変える
素材とスタートゲージを選択したら、 シート要件をプロダクションに変換する必要があります 熱成形機に合わせたロール仕様、 金型レイアウトと完成したパッケージ。
生産前に確認すべきパラメータ
ロール幅は金型レイアウトに従う必要があります
ロール幅は機械の送り幅と一致する必要があります そしてキャビティのレイアウト。これは特に次のことに関連します。 マルチキャビティのおもちゃトレイと消費者製品のインサート、 シート幅は両方の機械の互換性に影響します。 そして素材の活用。
05 Approve the Sheet on the Actual Product Packaging Tool
Final approval should be based on the formed package, not only the incoming sheet. The same nominal sheet can behave differently when cavity depth, product geometry, mold design or thermoforming conditions change.
A trial is particularly important for a new mold, deeper cavity, heavier product, material change or gauge reduction.
素材、ゲージ、幅、外観 そしてパッケージ要件。
目的に合わせてシートを形成します 機械と生産金型。
キャビティ、壁、コーナーをチェックし、 剛性も見た目も。
製品のフィット感、位置を確認し、 通常の供給前にパッケージの安定性を確認します。
成形後に確認すべきことは何ですか?
- キャビティの定義と製品の適合
- 壁とコーナーの厚さの分布
- 製品実荷重時の剛性
- 透明パッケージの透明性と表面外観
- HIPS トレイの色と表面の一貫性
- 深部の白化または目に見えるストレス
- フランジとトリムの品質
- 形成されたキャビティ内での製品の移動
- 関連する場合のスタッキングとデネスト
トライアルの目的は、選択された シートは顧客の仕様に合わせて確実に機能します 機械、金型、製品、パッケージの形状。
06 消費者向け包装シートの RFQ に DESU を送信するもの
既存のパッケージの場合は、現在のシートから開始します 仕様。新しいプロジェクトの場合は、できるだけ多くの 現在あなたが持っている情報は次のとおりです。
パッケージの種類: クリアパック/トレイ/インサート/カバー/その他
材料: APET / RPET / HIPS / 未定
シート厚さ: ___ mm / 未定
ロール幅: ___ mm
外観: クリア/ナチュラル/ホワイト/カラー
パッケージの寸法: 長さ ___ × 幅 ___ × 奥行き ___ mm
最大成形深さ: ___ mm
製品寸法 / 重量: ___
特別な外観または表面の要件: ___ / なし
機械送り幅: ___ mm / 不明
コア/ロール外径/ロール重量要件: ___ / サプライヤーの推奨に従ってください
図面または成形サンプル: 利用可能 / 利用不可
お試し数量: ___
推定生産需要: ___
仕様がまだ開発中の場合は、 製品サンプル、トレイ図面、キャビティ寸法 または、既存の形成されたパッケージが有用なコンテキストを提供できる 開始シートを定義します。
07 FAQ — おもちゃ用シートの購入について & 消費者製品のパッケージング
おもちゃの透明パッケージに適したシート素材はどれですか?
APET は、多くのクリア者にとって実用的な開始ルートです。 玩具および消費者製品のパッケージ 視認性は重要です。最終仕様 キャビティの深さ、製品の重量も考慮する必要があります。 要求される剛性と成形後の外観。
いつRPETを検討すべきでしょうか?
リサイクルされたコンテンツが一部に含まれる場合、RPET を評価できます 包装要件と PET ベースの 熱成形ソリューションが適しています。リサイクルコンテンツ 外観要件は次のように定義する必要があります。 個々のプロジェクト。
HIPS が消費者製品のパッケージングに役立つのはどのような場合ですか?
HIPS は不透明または色付きの重要な経路です 製品の位置を決めるトレイとインサート、 キャビティの定義と成形品の剛性は 透明な製品ディスプレイよりも重要です。
どのくらいの厚さのシートを使用すればよいですか?
実際のアプリケーションの参照範囲は次のとおりです。 00.25 ~ 1.50 mm, but this is not DESU’s manufacturing thickness limit or a universal recommendation. Material, product weight, cavity depth, geometry and required rigidity should be considered together.
Does a heavier product always require thicker sheet?
Not automatically. Product weight is important, but cavity geometry, tray span, support points, material choice and wall distribution also affect the rigidity of the finished package.
このシートは電子機器のパッケージにも使用できますか?
標準の APET、RPET、または HIPS は、一部の用途に使用される場合があります。 一般消費者製品、ただし必要な電子機器 帯電防止、導電性、または制御された表面抵抗 パフォーマンスは、 エレクトロニクス包装アプリケーション。
DESU は完成品のおもちゃトレイや消費者向けパッケージを製造していますか?
いいえ、DESU は熱成形プラスチックシートを製造しています および包装メーカーに供給されるシートロール および熱成形コンバーターは、 完成したトレイ、インサート、小売パッケージ。
消費者製品の包装用のシート ロールを調達していますか?
Send us your package type, current material, thickness and roll width. For a new project, include the product dimensions and weight, package dimensions, forming depth, required appearance and any available drawing or sample. We can use that information to discuss a practical starting sheet specification for your thermoforming line.