Guía de selección de materiales de aplicación
Cómo elegir láminas de PET para cajas plegables impresas
Para cajas plegables impresas transparentes, APET virgen es generalmente nuestro material de partida preferido. Su claridad, limpieza superficial y consistencia. La apariencia es importante, pero la conversión es exitosa. También depende de la adherencia de la impresión, el espesor de la hoja, aumentando el rendimiento y la calidad del rollo.
01 ¿Qué requiere una caja plegable impresa de una lámina de PET?
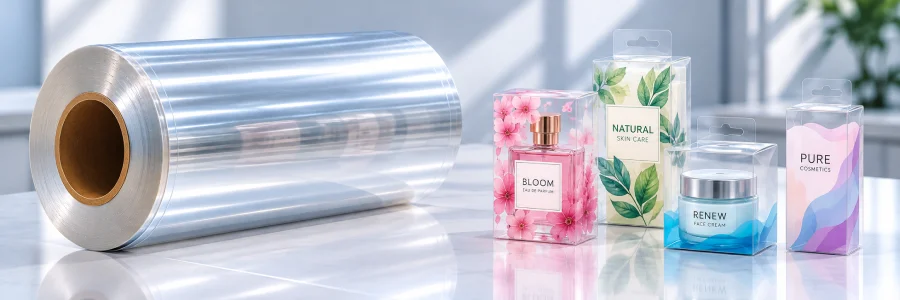
Las cajas plegables de plástico transparente se utilizan para cosméticos, embalajes de regalo, artículos de papelería, juguetes y exhibidores de productos al por menor. Su principal atractivo es simple: los clientes pueden ver el producto mientras el El embalaje todavía lleva gráficos impresos y marcas. e información del producto.
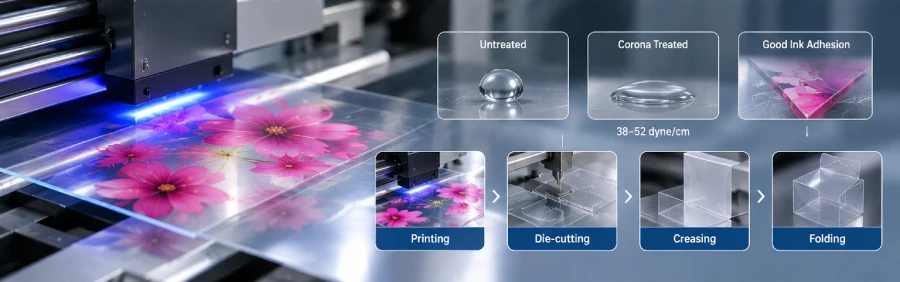
Sin embargo, para la empresa de impresión y conversión, una hoja transparente de buen aspecto es sólo la punto de partida. El material también debe pasar imprimir, troquelar, plegar y plegar sin creando una apariencia inaceptable o problemas de procesamiento.
Normalmente nos centramos en cinco requisitos relacionados con las hojas: claridad óptica, limpieza de superficies, adherencia de impresión, rigidez adecuada y espesor constante. Si se pasa por alto uno de estos, es posible que el problema no hacerse visible hasta que la hoja llegue a la línea de conversión.
02 Por qué recomendamos Virgin APET para cajas plegables impresas
Para esta aplicación en particular, nuestra recomendación es sencillo: comience con APET virgen en lugar que tratar todos los grados de láminas de PET como intercambiables.
Las cajas plegables transparentes de primera calidad exponen incluso las más pequeñas diferencias en la apariencia de la hoja. Ligera variación de color, partículas visibles, geles o defectos superficiales pueden ser mucho más notable aquí que en aplicaciones donde el La lámina es opaca o está cubierta por otros materiales de embalaje.
Virgin APET nos ofrece un punto de partida más adecuado para controlar estos requisitos de apariencia. También es un material práctico para imprimir, Troquelado y plegado cuando el grado de la hoja y Las condiciones de procesamiento coinciden adecuadamente.
| Factor de selección | Por qué son importantes las cajas plegables |
|---|---|
| Alta transparencia | Ayuda a mantener una visión clara del paquete. producto y soporta una presentación premium. |
| Bajo contenido de partículas y gel visibles. | Reduce el riesgo de defectos de apariencia. interfiriendo con la calidad de impresión y visualización. |
| Color y claridad consistentes | Ayuda a los convertidores a mantener una apariencia uniforme entre lotes de producción. |
| Acabado superficial controlado | Respalda la calidad de impresión y ayuda a administrar marcas de manipulación visibles. |
| Rigidez y respuesta a la flexión adecuadas | Soporta la rigidez de la caja al tiempo que permite las operaciones de plegado y plegado previstas. |
¿Por qué generalmente no recomendamos RPET aquí?
El RPET puede ser un material útil en muchos envases aplicaciones, incluyendo bandejas termoformadas y contenedores. Pero para impresión transparente premium cajas plegables, nuestra preferencia material es diferente.
Dependiendo de la materia prima reciclada y la producción. controles, RPET puede presentar desafíos adicionales con consistencia de color, partículas visibles, geles y apariencia superficial. Estas diferencias importan cuando un cliente espera un embalaje transparente para parecer consistente en pedidos repetidos.
Esto no significa que todos los grados de RPET sean inadecuados. para imprimir. Significa que, para la caja plegable aplicaciones discutidas aquí, DESU generalmente recomienda APET virgen como el más apropiado dirección de materiales.
03 Haga coincidir el tratamiento de la superficie con el proceso de impresión
Uno de los errores de compra más comunes es especificando solo “hoja de PET transparente” cuando el material realmente se imprimirá.
Una hoja puede tener una transparencia excelente pero aun así requieren preparación adicional de la superficie para sistema de tinta elegido. Por eso preguntamos por el método de impresión antes de confirmar la hoja especificación.
DESU puede discutir el tratamiento de corona personalizable dentro de un rango establecido de 38–52 dinas/cm, dependiendo de la requisitos del proyecto. El nivel de tratamiento objetivo debe seleccionarse en relación con el sistema de tinta, proceso de impresión y criterios de adhesión del convertidor.
| Proceso de impresión | Qué confirmar antes de realizar el pedido |
|---|---|
| impresión ultravioleta | Adhesión de la tinta, condiciones de curado y compatibilidad con la superficie de PET tratada. |
| Serigrafía | Compatibilidad de tinta, tratamiento de superficie. y adhesión después del secado o curado. |
| impresión offset | Sistema de tinta adecuado, comportamiento de alimentación, Calidad de la superficie y adherencia de la impresión. |
El tratamiento Corona no es una garantía permanente de Imprimibilidad. La condición de la superficie puede cambiar durante almacenamiento, y el nivel de tratamiento por sí solo no puede predecir cómo funcionará cada tinta.
Por ese motivo, recomendamos comprobar el valor real. rendimiento de impresión y adhesión en representantes material antes de aprobar una orden de producción.
04 Claridad, limpieza de superficies y control de rayones
Las cajas plegables transparentes dejan poco espacio para ocultar defectos materiales. Arañazos finos, superficie marcas, neblina o partículas visibles pueden volverse evidentes bajo iluminación comercial, particularmente en lugares oscuros productos o fondos impresos.
Por este motivo, se debe tratar la calidad de la superficie. como parte de las especificaciones de compra, no simplemente como una preferencia visual.
Prestamos atención al aspecto de la hoja, a la superficie. acabado y comportamiento de deslizamiento adecuado porque estos factores influyen en el manejo durante la impresión, apilamiento y troquelado.
Sin embargo, ningún grado de lámina puede eliminar por completo rayado durante la conversión. contacto con la máquina, presión de apilamiento, medidas de protección y Las prácticas de manipulación también afectan el resultado final.
Para cajas plegables de primera calidad y embalajes transparentes para juguetes ventanas, lámina de PET antirayaduras vale la pena considerar cuando los rayones visibles afectan presentación al por menor. Su superficie con revestimiento duro proporciona resistencia adicional al rayado, pero los compradores deben Confirmar la compatibilidad de impresión, plegado y unión. antes de especificar el grado.
05 Elección del espesor de APET para troquelado y plegado
Para aplicaciones de impresión y cajas plegables. discutido aquí, nuestro inicio recomendado el rango de espesor es 00,25–0,50 mm.
El espesor exacto debe reflejar el acabado. dimensiones de la caja, rigidez requerida y proceso de corte y hendido del convertidor. Elegir la sábana más gruesa no siempre es la mejor solución.
Una lámina APET más gruesa puede proporcionar un mejor panel. rigidez, pero también puede aumentar el plegado resistencia y imponen mayores exigencias al pliegue diseño. Una hoja más delgada puede doblarse más fácilmente pero puede no proporcionar suficiente rigidez para cajas más grandes o contenidos más pesados.
| Requisito o problema | Consideración de la selección de hojas |
|---|---|
| Rigidez insuficiente de la caja | Revisar espesor APET, rigidez y dimensiones de la caja. |
| Marcas blancas a lo largo de los pliegues. | Verifique el grado, el calibre y la compatibilidad. con el proceso de plegado. |
| Grietas durante el plegado | Revisar el comportamiento de flexión de la hoja, condiciones de pliegue y espesor. |
| Exceso de recuperación elástica | Evaluar el equilibrio entre rigidez de la hoja y requisitos de plegado. |
| Corte inconsistente | Verifique la consistencia del calibre, planitud y alimentación de material. |
APET virgen es un material de partida adecuado para un troquelado y plegado limpios, pero La apariencia del pliegue depende tanto de la material y el proceso del convertidor.
Preferimos revisar una caja de muestra o Requisito de plegado antes de recomendar. un calibre específico que asumir un espesor Funciona para cada diseño.
06 El ancho del rollo, la planitud y el formato del suministro también son importantes
Incluso cuando el grado del material es correcto, especificaciones de rollo inadecuadas pueden crear problemas innecesarios durante la impresión y convirtiendo.
Curvatura de la hoja, variación de espesor e inconsistencia. El bobinado puede afectar la alimentación y el registro. y rendimiento de corte. Para envases impresos, Estos problemas también pueden influir en la alineación. de gráficos y posiciones de troquelado.
Antes de realizar un pedido, confirme el requerido ancho, tolerancia de espesor, núcleo del rollo, dirección de bobinado y cualquier diámetro de rollo restricciones. Si el proceso utiliza hojas cortadas, especificar las dimensiones y los requisitos de planitud.
Para material tratado, el lado tratado La orientación también debe incluirse en la especificación de suministro.
DESU suministra material PET en rollo y formatos de hoja. El suministro más práctico El formato depende de cómo el convertidor alimenta y procesa el material.
07 ¿Qué se debe comprobar durante las pruebas de producción?
Para un nuevo proyecto de caja plegable impresa, sugerimos evaluar la hoja a través la secuencia de conversión real en lugar que aprobarlo sólo por la apariencia.
Impresión y adhesión
Compruebe el sistema de tinta previsto en el superficie tratada especificada. Revisar la adhesión después del correspondiente secado, curado y condiciones de manipulación.
Troquelado y plegado
Confirme la consistencia del corte y mire por blanqueamiento o agrietamiento inaceptable a lo largo de los pliegues previstos.
Aspecto superficial
Inspeccione el material después de imprimir, apilar y plegar, no sólo antes del procesamiento.
Alimentación de producción
Compruebe la planitud, el rizo y el comportamiento de alimentación. utilizando un representante del formato de suministro de la orden de producción prevista.
08 Solicite Hoja APET Virgen para su Proyecto de Caja Plegable
Si fabricas impresos transparentes cajas plegables, el punto de partida más útil El punto es una descripción clara de su Requisitos de material e impresión.
No es necesario ultimar cada detalle. antes de contactarnos. podemos discutir una dirección adecuada de la hoja APET basada en sus necesidades de solicitud y procesamiento.
Lista de verificación de solicitud de cotización de la hoja de caja plegable APET
- Aplicación: caja de regalo, caja de presentación de ventana, caja transparente impresa u otro diseño
- Material: APET virgen
- Espesor objetivo: dentro o alrededor el rango recomendado de 0,25 a 0,50 mm
- Proceso de impresión: UV, pantalla, compensación u otro sistema
- Requisitos del tratamiento corona: nivel de dina objetivo y lado tratado
- Transparencia, limpieza de superficies. y requisitos de apariencia de rayones
- Ancho del rollo o dimensiones de la hoja suelta
- Núcleo, dirección de bobinado y otros requisitos de equipo
- Cantidad de pedido esperada y necesidades de muestra o prueba
Si ya tienes una muestra o dibujo de la caja plegable, compartirla puede ayudar entendemos la rigidez requerida, Aspecto de la superficie y condiciones de conversión.
Para obtener más información sobre el producto, consulte nuestra Hoja de mascotas para imprimir o Rollo de hoja de PET imprimible páginas.
Buscando rollos de láminas de APET virgen ¿Para imprimir y plegar cajas? Contacte a DESU Plásticos con sus requerimientos materiales para discutir especificaciones y muestras.
09 Preguntas frecuentes
¿APET es adecuado para cajas plegables impresas transparentes?
Sí. Virgin APET es el preferido de DESU material para estas aplicaciones porque de su claridad, apariencia superficial e idoneidad para la impresión y conversión cuando se especifica correctamente.
¿Por qué DESU recomienda APET virgen en lugar de RPET?
For premium transparent printed boxes, virgin APET is our preferred starting material for controlling appearance, visible defects and consistency. RPET may be suitable in other applications, but we do not generally recommend it for this particular use.
What thickness of APET is recommended for folding boxes?
Our recommended starting range is 0.25–0.50 mm. The final thickness depends on box size, rigidity, die-cutting and folding requirements.
¿Puede DESU proporcionar láminas de APET tratadas con corona?
DESU puede discutir corona personalizable tratamiento dentro de un rango establecido de 38–52 dinas/cm. El objetivo apropiado Depende del método de impresión y sistema de tinta, y debe ser confirmado mediante pruebas de impresión.
¿Se puede utilizar la lámina APET para rayos UV, ¿Serigrafía e impresión offset?
Estos métodos de impresión pueden considerarse para la hoja APET adecuadamente especificada. La compatibilidad real depende del sistema de tinta, tratamiento de superficie y condiciones de procesamiento.
¿Por qué a veces la APET transparente ¿blanquean o agrietan en el pliegue?
El plegado crea tensiones localizadas. Grado de hoja, espesor, geometría de pliegue y las condiciones de procesamiento pueden todos Afecta el blanqueamiento o el agrietamiento. La combinación final debe ser comprobado mediante pruebas de conversión.