应用材料选择指南
印刷折叠盒如何选择PET片材
用于透明印刷折叠盒,原生 APET 通常是我们优选的起始材料。 其清晰度、表面清洁度一致 外观很重要,但成功转型 还取决于印刷附着力、纸张厚度, 提高压痕性能和卷筒质量。
01 印刷折叠盒对PET片材有何要求?
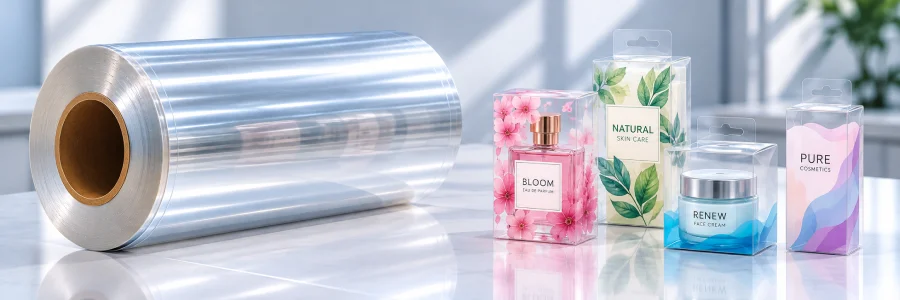
透明塑料折叠盒用于 化妆品、礼品包装、文具、玩具等 零售产品展示。他们的主要吸引力是 简单:客户可以在产品展示的同时看到产品 包装仍然带有印刷图形、品牌 和产品信息。
然而,对于印刷和加工公司来说, 一张好看的透明片只是 起点。该材料还必须经过 印刷、模切、压痕和折叠,无需 造成不可接受的外观或加工问题。
我们通常关注五个与表格相关的要求: 光学透明度、表面清洁度、印刷附着力、 合适的刚度和一致的厚度。 如果忽略其中一项,问题可能就不会出现 变得可见,直到纸张到达 转换线。
02 为什么我们推荐原始 APET 用于印刷折叠盒
对于这个特定的应用,我们的建议 很简单:从原始 APET 开始 而不是将所有 PET 片材等级视为可互换。
优质透明折叠盒即使很小也能暴露出来 板材外观的差异。轻微的颜色变化, 可见颗粒、凝胶或表面缺陷可能很多 在这里比在应用程序中更引人注目 片材不透明或被其他包装材料覆盖。
Virgin APET给了我们一个更合适的起点 用于控制这些外观要求。 它也是一种实用的印刷材料, 模切和折叠时的片材等级和 加工条件匹配得当。
| 选择因素 | 为什么折叠盒很重要 |
|---|---|
| 高透明度 | 有助于保持包装的清晰视图 产品并支持高级演示。 |
| 可见颗粒和凝胶含量低 | 降低外观缺陷的风险 干扰打印和显示质量。 |
| 一致的颜色和清晰度 | 帮助加工商保持统一的外观 生产批次之间。 |
| 受控的表面光洁度 | 支持打印质量并帮助管理 可见的处理痕迹。 |
| 合适的刚度和弯曲响应 | 支持箱体刚性,同时允许 预期的折痕和折叠操作。 |
为什么我们这里一般不推荐RPET?
RPET 可成为许多包装中的有用材料 应用,包括热成型托盘和 容器。但对于优质透明印刷 折叠盒,我们的材质偏好不同。
取决于回收的原料和产量 控制,RPET 可能会带来额外的挑战 具有颜色一致性、可见颗粒、凝胶 和表面外观。这些差异很重要 当客户期望透明包装时 使重复订单看起来一致。
这并不意味着每个 RPET 等级都不适合 用于打印。这意味着,对于折叠盒 这里讨论的应用程序,通常是 DESU 建议使用原始 APET 更合适 材料方向。
03 使表面处理与印刷工艺相匹配
最常见的购买错误之一是 仅指定 “清除宠物纸” 当材料 实际上会被打印。
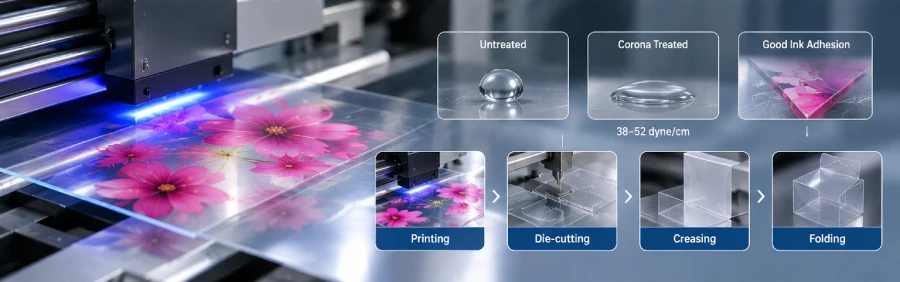
片材可以具有出色的透明度,但仍然 需要额外的表面处理 选择的墨水系统。这就是为什么我们询问 确认单张前的打印方法 规格。
DESU 可以讨论可定制的电晕处理 在规定的范围内 38–52 达因/厘米,取决于 项目要求。目标治疗水平 应根据墨水系统进行选择, 印刷工艺和加工商的附着力标准。
| 印刷工艺 | 订购前需要确认什么 |
|---|---|
| 紫外线印刷 | 油墨附着力、固化条件及 与处理过的 PET 表面的相容性。 |
| 丝网印刷 | 油墨兼容性、表面处理 以及干燥或固化后的附着力。 |
| 胶印 | 合适的墨水系统、送纸行为、 表面质量和印刷附着力。 |
电晕处理并不能永久保证 适印性。表面状况可能会发生变化 储存,仅靠处理水平无法 预测每种墨水的性能。
因此,我们建议检查实际情况 具有代表性的印刷和附着性能 批准生产订单之前的材料。
04 清晰度、表面清洁度和划痕控制
透明折叠盒留出的空间很小 隐藏材料缺陷。细小划痕,表面 痕迹、雾霾或可见颗粒可能变得明显 在零售照明下,特别是在黑暗的情况下 产品或印刷背景。
为此,应对表面质量进行处理 作为采购规范的一部分,不 仅仅作为一种视觉偏好。
我们注重板材的外观、表面 完成和适当的滑动行为,因为 这些因素影响印刷过程中的处理, 堆叠和模切。
然而,没有任何板材等级可以完全消除 转换过程中出现划痕。机器接触, 堆垛压力、防护措施及 处理方法也会影响最终的结果。
For premium folding boxes and transparent toy packaging windows, anti-scratch PET sheet is worth considering when visible scratches affect retail presentation. Its hard-coated surface provides additional scratch resistance, but buyers should confirm printing, creasing and bonding compatibility before specifying the grade.
05 选择模切和折叠的 APET 厚度
适用于折叠盒和印刷应用 在这里讨论,我们建议开始 厚度范围为 0.25–0.50 毫米。
准确的厚度应反映成品的厚度 箱体尺寸、所需刚性和 转换器的切割和压痕过程。 选择最厚的板材并不总是 最好的解决方案。
较厚的 APET 片材可以提供更好的面板 刚度,但它也可以增加折叠性 阻力并对折痕提出更高的要求 设计。较薄的纸张可能更容易折叠 但可能无法提供足够的刚性 较大的盒子或较重的内容。
| 需求或问题 | 板材选择考虑 |
|---|---|
| 箱体刚性不足 | 审查 APET 厚度、硬度 和盒子尺寸。 |
| 沿着褶皱有白色痕迹 | 检查等级、规格和兼容性 随着压痕过程。 |
| 折叠时开裂 | 检查板材弯曲行为, 折痕条件和厚度。 |
| 回弹过多 | 评估之间的平衡 片材刚度和折叠要求。 |
| 切割不一致 | 检查仪表一致性, 平整度和送料。 |
Virgin APET 是合适的原材料 用于干净的模切和折叠,但是 折痕外观取决于 材料和转换器的过程。
我们宁愿查看样品盒或 推荐前折叠要求 特定的规格而不是假设的厚度 适用于每种设计。
06 卷材宽度、平整度和供应格式也很重要
即使材料等级正确, 不合适的卷筒规格可能会造成 打印过程中出现不必要的问题 转换。
板材卷曲、厚度变化和不一致 收卷会影响送料、套准 和切削性能。对于印刷包装, 这些问题也可能影响对齐 图形和模切位置。
下单前请确认所需信息 宽度、厚度公差、卷芯、 卷绕方向和任意卷径 限制。如果该过程使用单页纸, 指定尺寸和平整度要求。
对于处理过的材料,处理过的一面 方向也应包含在 供货规格。
DESU 供应卷状 PET 材料和 图纸格式。最实用的货源 格式取决于转换器的方式 供给和加工材料。
07 试生产时应检查哪些内容?
对于一个新的印刷折叠盒项目, 我们建议通过以下方式评估该工作表 实际的转换顺序 而不是仅仅从外表上认可它。
印刷及粘合
检查所需的墨水系统 指定的处理表面。检查附着力 经过相关干燥、固化后 和处理条件。
模切和压痕
确认切割一致性和外观 对于不可接受的泛白或开裂 沿着预期的折叠。
表面外观
打印后检查材料, 不仅可以堆叠和折叠 加工前。
生产投料
检查平整度、卷曲度和进给行为 使用供应格式代表 预期的生产订单。
08 为您的折叠盒项目索取原始 APET 板材
如果您生产透明印刷 折叠盒,最有用的入门 要点是对您的清晰描述 材料和印刷要求。
您无需敲定每一个细节 在联系我们之前。我们可以讨论 基于合适的 APET 片材方向 根据您的应用和加工需求。
APET 折叠盒片材询价清单
- 应用:礼品盒、橱窗展示盒、 印刷透明盒或其他设计
- 材质:原生APET
- 目标厚度:以内或附近 推荐的 0.25–0.50 毫米范围
- 印刷工艺:UV、丝网、 偏移或其他系统
- 电晕处理要求: 目标达因水平和治疗侧
- 透明度、表面洁净度 和划痕外观要求
- 卷筒宽度或单页尺寸
- 铁芯、卷绕方向和 其他设备要求
- 预计订单数量 以及样品或试验需求
如果您已有样品或图纸 折叠盒的介绍,分享可以帮助 我们了解所需的刚度, 表面外观和加工条件。
欲了解更多产品信息,请参阅我们的 印刷用 PET 片材 或者 可印刷的 PET 片材卷 页。
寻找原生 APET 片材卷 用于印刷和折叠盒? 联系德速塑料 根据您的物质要求 讨论规格和样品。
09 常见问题
APET适合做透明印刷折叠盒吗?
是的。 Virgin APET 是 DESU 的首选 这些应用的材料,因为 其透明度、表面外观 以及印刷的适用性和 正确指定时进行转换。
为什么 DESU 推荐原始 APET 而不是 RPET?
对于优质透明印刷盒, 原生 APET 是我们的首选原料 用于控制外观的材料, 可见的缺陷和一致性。 RPET 可能适用于其他应用, 但我们一般不推荐它 对于这种特殊用途。
建议使用多少厚度的APET 用于折叠盒?
我们推荐的起始范围是 0.25–0.50 毫米。最终厚度 取决于盒子尺寸、刚性、 模切和折叠要求。
DESU 可以提供经过电晕处理的 APET 片材吗?
DESU 可以讨论可定制的 Corona 在规定的范围内进行治疗 38–52 达因/厘米。适当的目标 取决于印刷方法和 墨水系统,并应确认 通过印刷试验。
APET片材可以用于UV、 丝网印刷和胶印?
这些印刷方式可以考虑 适用于适当指定的 APET 片材。 实际兼容性取决于 油墨系统、表面处理和 加工条件。
为什么透明APET有时会 折叠处变白或破裂?
折叠会产生局部应力。 板材等级、厚度、折痕几何形状 并且加工条件都可以 影响美白或龟裂。 最终的组合应该是 通过转换试验进行检查。